
联系我们
当前位置:
珩磨管液压机械(兴安市分公司) >
兴安本地新闻中心
生产珩磨管的供货商
更新时间:2026-11-12 14:49:01 ip归属地:兴安,天气:晴,温度:-4-12 浏览次数:4 公司名称: 珩磨管液压机械(兴安市分公司)
以下是:内蒙古兴安市生产珩磨管的供货商的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 4500/吨 |
| 发货期限 | 1-2天 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 0.1吨 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20# |
| 产品品牌 | 安达 |
| 产品规格 | 95*80 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 是 |
| 产品型号 | 45# |
| 可售卖地 | 全国 |
| 产品重量 | 0.5 |
| 产品颜色 | 金属色 |
| 质保时间 | 1年 |
| 外形尺寸 | 95 |
| 适用领域 | 油缸 机械加工 |
| 是否进口 | 否 |
| 质量认证 | 000 |
| 产品功率 | 000 |
| 工作温度 | 20-25 |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 生产珩磨管的供货商供应范围覆盖内蒙古、呼和浩特市、包头市、乌海市、赤峰市、通辽市、鄂尔多斯市、呼伦贝尔市、乌兰察布市、兴安市、锡林郭勒市、阿拉善市等区域。 |
以下是:内蒙古兴安市生产珩磨管的供货商的图文视频




【安达珩磨管】业务覆盖多元场景,提供以下产品和服务:锡林郭勒调质镀铬棒、通辽镀铬棒、乌海气缸缸筒、阿拉善油缸管、乌兰察布油缸缸芯等。生产珩磨管的供货商,珩磨管液压机械(兴安市分公司)为您提供生产珩磨管的供货商的资讯,联系人:高经理,电话:【13184177133】。 内蒙古自治区,兴安盟 “兴安”系满语,汉语为“丘陵”之意。兴安盟是革命老区,是党的民族区域自治政策早实践地。民国三十六年(1947年)5月1日,新中国个少数民族自治政权——内蒙古自治政府就诞生在这里,是党的民族区域自治政策早实践地。拥有“五一会址”、“乌兰夫办公旧址”、“民族解放纪念馆”等一批革命旧址。境内有各级各类自然保护区10个,总面积1000多万亩。特别是阿尔山地区集地质公园、森林公园于一身,拥有温泉、湿地、火山、冰雪、森林、草原等自然景观,是典型的生态文明体验区。
无需繁琐的文字描述,观看我们的视频,让生产珩磨管的供货商产品一览无余!
以下是:内蒙古兴安生产珩磨管的供货商的图文介绍

2内蒙古兴安企业旺旺珩磨管绗磨管油缸管.铸件白口的高温石墨化退火铸件冷却时,绗磨管表层及薄截面处,往往产生白口。白口组织硬而脆、加工性能差、易剥落。因此必须采用退火(或正火)的方法白口组织。退火工艺为:加热到550-950℃保温2~5 h,随后炉冷到500-550℃再出炉空冷。在高温保温期间 ,游高渗碳体和共晶渗碳体分解为石墨和A,在随后护冷过程中二次渗碳体和共析渗碳体也分解,发生石墨化过程。由于渗碳体的分解,导致硬度下降,从而提高了切削加工性。3.球铁的正火球铁正火的目的是为了获得珠光体基体组织,并细化晶粒,均匀组织,以提高铸件的机械性能。有时正火也是球铁表面淬火在组织上的准备、正火分高温正火和低温正火。高温正火温度一般不超过950~980℃,低温正火一般加热到共折温度区间820~860℃。正火之后一般还需进行四人处理,以正火时产生的内应力


内蒙古兴安企业旺旺珩磨管绗磨管油缸管1、绗磨管存在微量变化和浅状拉痕,可以采用珩磨工艺修复,也可采用镀层修复。2、绗磨管内表面磨损严重,存在较深纵向拉痕的,按照实物进行测绘,由专业生产厂俺绗磨管制造工艺重新生产进行更换,近资料显示,可运用TS311减磨修补修复大口径绗磨管。减磨修补剂主要用于对磨损、划伤金属零件的修复。绗磨管修复过程中,用合金刮刀在划伤表面剔除深度为1mm以上的沟槽,然后用清洗沟槽表面,用绗磨管内径仿形板调好的TS311减磨修补剂敷涂于打磨好的表面上,用力刮平,确保压实,并高于绗磨管内表面,待固化后,打磨并留出精加工余量。 通过研磨使绗磨管整体尺寸、行位公差、粗糙度达到要求,油压机的珩磨钢管是液压传动的执行元件,它与主机的工作机构有着直接的联系,对于不同的机构,液压缸同样具有不同的用途和要求,因此作为设计者在设计前应作调


实体工厂发货,一个起卖,交期准时,性价比高。 软轴产品质量好,量大可谈,欢迎来购。

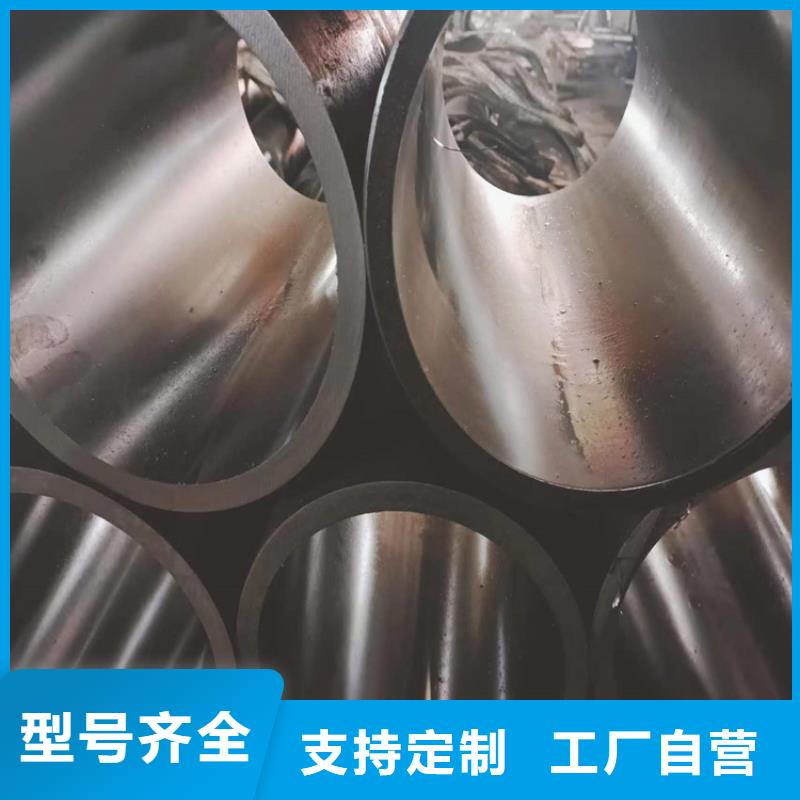
内蒙古兴安企业旺旺珩磨管绗磨管油缸管减磨修补剂主要用于对磨损、划伤金属零件的修复。油缸绗磨管修复过程中,用合金刮刀在划伤表面剔除深度为1mm以上的沟槽,然后用丙酮清洗沟槽表面,用珩磨管内径仿形板调好的TS311减磨修补剂敷涂于打磨好的表面上,用力刮平,确保压实,并高于珩磨管内表面,待固化后,打磨并留出精加工余量。 通过研磨使珩磨管整体尺寸、行位公差、粗糙度达到要求。油缸珩磨管内表面与活塞密封是引起液压油缸内泻的主要因素,如果薄壁气缸管内产生纵向拉痕,即使更新的活塞密封,也不能有效的排除故障,薄壁气缸管内表面主要检查尺寸公差、行位公差是否满足技术要求,有无纵向拉痕,并测量拉痕深度,采取相应解决办

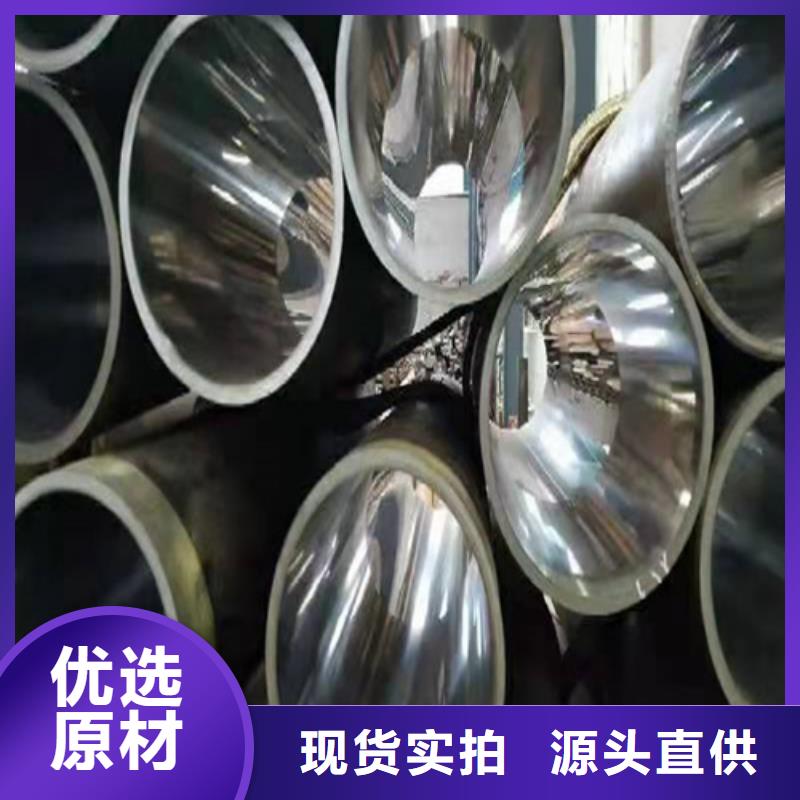

生产珩磨管的供货商,珩磨管液压机械(兴安市分公司)为您提供生产珩磨管的供货商产品案例,联系人:高经理,电话:【13184177133】。