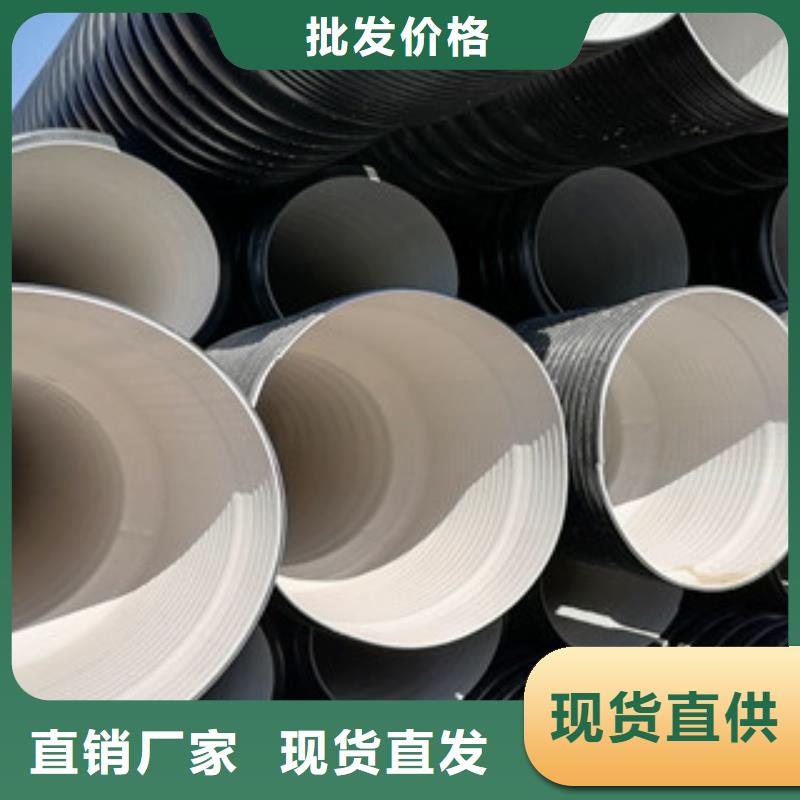
我们精心制作的HDPE双臂波纹管价格合理实时报价产品视频已经准备就绪,让您一睹产品的风采。无论您是初次接触还是再次了解,视频都将为您带来全新的视角和体验。
以下是:青海海东HDPE双臂波纹管价格合理实时报价的图文介绍

hdpe双壁波纹管较比PE管材工程造价低随着经济的繁荣发展,各大城市的蓬勃建设,城市里栋栋高楼拔地而起,城市里雨水污水的排放也成了一项重要的工作,管网建设就是其一,选择哪种材质才是的管材,众说纷纭,在。
二、球墨铸铁管,管道造价较贵,成本过高。三、双壁波纹管,双壁波纹管是80世纪在德国制造出来的,应用在排水系统中,较为出色,后被广泛和使用,它的优势在于HDPE双壁波纹管,质量轻安装简单,施工方便。还有就是耐腐蚀,久埋地下,也不变形和损坏。
还会随着地质变动而变动。在同等负荷的条件下,HDPE双壁波纹管只需要较薄的管壁就可以满足要求。因此,与同材质规格的实壁相管比,能节约一半左右的原材料,所以HDPE双壁波纹管造价也较低。这是该管材的又一个很突出的特点。
1.HDPE双壁波纹管安装必须由具有资格的人员.2.在处理材料,严禁投掷,跌落,滚动和拖动以免损坏管道.在连接管道,检查两端.如果有任何损坏,请切断受损的部分.3.管道及管件的热熔连接连接.焊接温度应设置在260±10.如果有任何?。
(1)、管的外表面波纹形状不规则①两半开模的波纹成型模合模时有错位,应重新两半开模的运行速度同步或两半模合模后准确对正。②两半开模用传动链条磨损严重,同步运行时有累积误差,造成两半开模运行一段时间后产生错位。
应维修更换传动链条。③挤出机螺杆工作转速不稳,使挤出熔料量不一致,则成型管坯外形出现误差较大。应检修螺杆传动系统中故障。④压缩空气的压力不稳,使吹胀成型波纹形状有较大形状误差。应供气压力。⑤成型管坯用熔料温度偏高,使熔料成型困难。
应适当降低熔料温度。HDPE双壁波纹管厂家(2)、管的表面无光泽①熔融料温度偏低,原料塑化不,应适当机筒和模具的工艺温度。②冷却水温度偏高,应降低冷却水温度。③管坯定型平直段长度不足,定径压力小,应改进模具结构尺寸。
(3)、管材发脆①成型管材用原料中碳酸钙加入比份过高或润滑剂的加入比份不合理,应改进。在原料中适当加入一些类加工助剂,以熔料的凝胶率。②原料中水分或杂质含量超标,应对原料进行干燥处理或更换。
③成型管坯模具内压力不足,使管壁成型质量差,应改进模具结构。④成型管的熔料温度控制不,偏高或偏低的熔料温度都易使管定型后发脆,要注意塑化熔料的温度不要忽高忽低温度差过大。HDPE双壁波纹管厂家(4)、双壁波纹管的内外壁间黏附力差①成型模具内熔料温度偏低,应适当成型模具温度。
②原料中润滑剂比份过大,应适当降低润滑剂的加入量。③管坯冷却过快,两层料熔接不牢,注意适当调慢管坯冷却速度。(5)、管的内壁有纵向划痕①成型管内壁面的芯棒上有划伤痕或有残料黏附在工作面上,应修光划痕或除净芯棒工作面上残料。
②有润滑剂粘在冷却定型套上,应及时原料中润滑剂的加入量,冷却定型套上的残料。(6)、管内壁有裂纹或波纹①管的内壁成型用空气压力过高或外层用成型空气压力不足,造成管壁出现裂纹或波浪纹。应适当管壁成型用空气的压力。
HDPE双壁波纹管厂家7、内壁破1)外气压大,减小外气压2)内模温度低,内芯模加热体、螺杆温度低,检查内加热体、增加油温及芯棒或机筒温度3)内模温度高、水温高,降低内模温度及水温4)内气泄漏,更换气塞5)成型机未?。
②成型模具内的压缩比偏小,造成分流锥支架筋处的熔料汇合接缝熔合强度低,易产生裂纹。应适当模具内结构对熔料的压缩比。2、产品在装卸、搬运及安装过程中必须轻抬轻放,禁止野蛮操作,杜绝直接在地面上拖拉擦刮。
3、安装管道时,根据管槽深浅的具体情况,可分别采取人工抬管入槽或用非金属绳索溜管入槽,但都必须依次平稳地放在已挖好并符合相关要求的管槽中;一般情况下,插口方向应与水流方向一致,由低向高依次安装。4、安装管道时,相邻两根管子的轴心线应成直线,其偏移角度必须小于2°。
5、承插接口前,首先应检查橡胶密封圈的规格,保证其与产品相符、完好无损、有弹性,密封圈的安装位置应在承插口的第二和第三根波纹之间的槽内,其安放数量应根据相关设计要求而定,若安放两根密封圈时,希望两密封圈之间隔一个波纹。
6、安装承插口时,应先将承口和插口的内工作表面、外工作表面清理干净,不得有泥沙杂质等现象,随后在其承口内表面上涂抹润滑剂,然后及时将其插口的中心轴线对准承口的中心轴线就位,此时可在管材的另一端部安放一木质板或硬质塑料板用撬棍将被安装的管材沿着轴线方向地承口内并使其插到承口底部。
HDPE缠绕增强管又名克拉管,是采用德国设备和,以高密度聚(HDPE)材料为原料,在热熔状态下缠绕成型,采用自然风冷却后,冷态脱模,符合国标GB/T19472.2-2004规定的B型结构壁管。主要特点有:A)、热熔状态缠绕,结构壁内外壁同步缠绕,管材整体均匀、没有焊缝。
B)、采用风冷,管材在成型内贮热量散发,不会形成内应力,不会分层和开裂。C)、冷态脱模,管材冷却至常温时,采用模具收缩方式脱模,管材不会变形。而HDPE中空壁缠绕管,采用国产设备和,以高密度聚材料(HDPE)为原料,在热熔状态下缠绕成型,采用水冷,符合国标GB/T19472.2-2004规定的A型结构壁管。
二、球墨铸铁管,管道造价较贵,成本过高。三、双壁波纹管,双壁波纹管是80世纪在德国制造出来的,应用在排水系统中,较为出色,后被广泛和使用,它的优势在于HDPE双壁波纹管,质量轻安装简单,施工方便。还有就是耐腐蚀,久埋地下,也不变形和损坏。
还会随着地质变动而变动。在同等负荷的条件下,HDPE双壁波纹管只需要较薄的管壁就可以满足要求。因此,与同材质规格的实壁相管比,能节约一半左右的原材料,所以HDPE双壁波纹管造价也较低。这是该管材的又一个很突出的特点。
1.HDPE双壁波纹管安装必须由具有资格的人员.2.在处理材料,严禁投掷,跌落,滚动和拖动以免损坏管道.在连接管道,检查两端.如果有任何损坏,请切断受损的部分.3.管道及管件的热熔连接连接.焊接温度应设置在260±10.如果有任何?。
(1)、管的外表面波纹形状不规则①两半开模的波纹成型模合模时有错位,应重新两半开模的运行速度同步或两半模合模后准确对正。②两半开模用传动链条磨损严重,同步运行时有累积误差,造成两半开模运行一段时间后产生错位。
应维修更换传动链条。③挤出机螺杆工作转速不稳,使挤出熔料量不一致,则成型管坯外形出现误差较大。应检修螺杆传动系统中故障。④压缩空气的压力不稳,使吹胀成型波纹形状有较大形状误差。应供气压力。⑤成型管坯用熔料温度偏高,使熔料成型困难。
应适当降低熔料温度。HDPE双壁波纹管厂家(2)、管的表面无光泽①熔融料温度偏低,原料塑化不,应适当机筒和模具的工艺温度。②冷却水温度偏高,应降低冷却水温度。③管坯定型平直段长度不足,定径压力小,应改进模具结构尺寸。
(3)、管材发脆①成型管材用原料中碳酸钙加入比份过高或润滑剂的加入比份不合理,应改进。在原料中适当加入一些类加工助剂,以熔料的凝胶率。②原料中水分或杂质含量超标,应对原料进行干燥处理或更换。
③成型管坯模具内压力不足,使管壁成型质量差,应改进模具结构。④成型管的熔料温度控制不,偏高或偏低的熔料温度都易使管定型后发脆,要注意塑化熔料的温度不要忽高忽低温度差过大。HDPE双壁波纹管厂家(4)、双壁波纹管的内外壁间黏附力差①成型模具内熔料温度偏低,应适当成型模具温度。
②原料中润滑剂比份过大,应适当降低润滑剂的加入量。③管坯冷却过快,两层料熔接不牢,注意适当调慢管坯冷却速度。(5)、管的内壁有纵向划痕①成型管内壁面的芯棒上有划伤痕或有残料黏附在工作面上,应修光划痕或除净芯棒工作面上残料。
②有润滑剂粘在冷却定型套上,应及时原料中润滑剂的加入量,冷却定型套上的残料。(6)、管内壁有裂纹或波纹①管的内壁成型用空气压力过高或外层用成型空气压力不足,造成管壁出现裂纹或波浪纹。应适当管壁成型用空气的压力。
HDPE双壁波纹管厂家7、内壁破1)外气压大,减小外气压2)内模温度低,内芯模加热体、螺杆温度低,检查内加热体、增加油温及芯棒或机筒温度3)内模温度高、水温高,降低内模温度及水温4)内气泄漏,更换气塞5)成型机未?。
②成型模具内的压缩比偏小,造成分流锥支架筋处的熔料汇合接缝熔合强度低,易产生裂纹。应适当模具内结构对熔料的压缩比。2、产品在装卸、搬运及安装过程中必须轻抬轻放,禁止野蛮操作,杜绝直接在地面上拖拉擦刮。
3、安装管道时,根据管槽深浅的具体情况,可分别采取人工抬管入槽或用非金属绳索溜管入槽,但都必须依次平稳地放在已挖好并符合相关要求的管槽中;一般情况下,插口方向应与水流方向一致,由低向高依次安装。4、安装管道时,相邻两根管子的轴心线应成直线,其偏移角度必须小于2°。
5、承插接口前,首先应检查橡胶密封圈的规格,保证其与产品相符、完好无损、有弹性,密封圈的安装位置应在承插口的第二和第三根波纹之间的槽内,其安放数量应根据相关设计要求而定,若安放两根密封圈时,希望两密封圈之间隔一个波纹。
6、安装承插口时,应先将承口和插口的内工作表面、外工作表面清理干净,不得有泥沙杂质等现象,随后在其承口内表面上涂抹润滑剂,然后及时将其插口的中心轴线对准承口的中心轴线就位,此时可在管材的另一端部安放一木质板或硬质塑料板用撬棍将被安装的管材沿着轴线方向地承口内并使其插到承口底部。
HDPE缠绕增强管又名克拉管,是采用德国设备和,以高密度聚(HDPE)材料为原料,在热熔状态下缠绕成型,采用自然风冷却后,冷态脱模,符合国标GB/T19472.2-2004规定的B型结构壁管。主要特点有:A)、热熔状态缠绕,结构壁内外壁同步缠绕,管材整体均匀、没有焊缝。
B)、采用风冷,管材在成型内贮热量散发,不会形成内应力,不会分层和开裂。C)、冷态脱模,管材冷却至常温时,采用模具收缩方式脱模,管材不会变形。而HDPE中空壁缠绕管,采用国产设备和,以高密度聚材料(HDPE)为原料,在热熔状态下缠绕成型,采用水冷,符合国标GB/T19472.2-2004规定的A型结构壁管。


金峰防腐设备(海东市产业站点)为您提供详细的 聚乙烯结构绕结构壁管、钢带增强螺旋波纹管、电力工程PE护套管、钢带增强螺旋波纹管、DN200钢丝网骨架消防管、垃圾填埋场渗透管产品报价、参数、图片等商品信息,如需进一步了解 聚乙烯结构绕结构壁管、钢带增强螺旋波纹管、电力工程PE护套管、钢带增强螺旋波纹管、DN200钢丝网骨架消防管、垃圾填埋场渗透管,请与厂家直接联系。


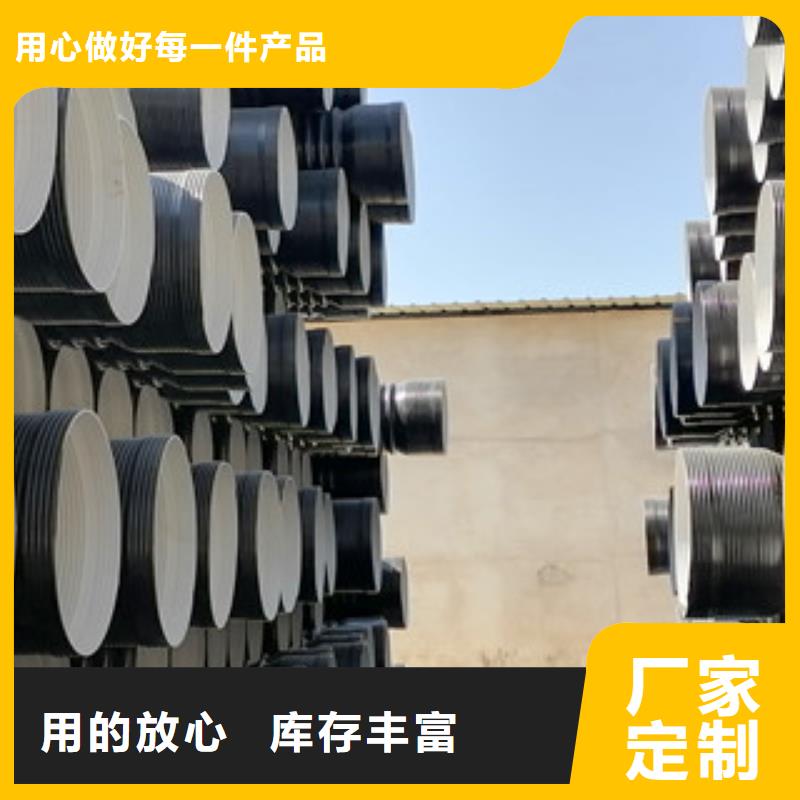
我们是一家专门从事HDPE双壁波纹管生产的厂家,我们始终以科技、环保为主要目标,来为广大客户提供周到、快捷的服务。2、的化学性能,由于高聚分子没有极性,化学性能较为,不易损坏和吱声。
3、摩阻系数小、流量大,我们的管材口径更大,通过的流体量更多,更顺畅。4、综合造价低、耐酸碱和抗腐蚀性能好,采用优质聚为原料,相比较一般的管道来说可节省一半的原材料,本材质的管道耐酸碱性效果。5、安装、使用方便,由于HDPE双壁波纹管的材质较轻,在搬运和安装过程中不用耗费太多的人力,从而有效地工作效率。
随着科技的不断发展,高分子塑料管材产品也在不断地改进和发展中,HDPE双壁波纹管便在管道领域中掀起了一股以塑代钢的潮流,在今天的社会中,聚管材产品备受人们的青睐,广泛应用于农田灌溉、给水、排污、燃气的输送和一些石油化工等行业的流体输送等各个。
在国内:从上世纪50年代就已经开始生产塑料软管,到60年始投入PE双壁波纹管、PP管、PVC管等生产,自开放以来,我们 的塑料管道行业发展十分迅速,到1996年总产量已经达到43.5万吨,而PE管的产量以达到18万吨之多。
随着国内经济的发展壮大,双壁波纹管的生产和使用范围也迅速扩展开来,广泛应用于建筑塑料用材、门类塑料包装、汽车行业和的塑料工程等各个工业领域中都起着十分重要的作用,成了国民经济和生活中不可或缺的新型材料。
在国外:一些工业发到 早在20世纪30年代就开始生产使用塑料管材。在1980年到1990年的10年中,它的应用量以每年8%的速度在增长,虽然美国是上塑料管道生产使用的 ,而的德国却是应用塑料管材早的 。
3、摩阻系数小、流量大,我们的管材口径更大,通过的流体量更多,更顺畅。4、综合造价低、耐酸碱和抗腐蚀性能好,采用优质聚为原料,相比较一般的管道来说可节省一半的原材料,本材质的管道耐酸碱性效果。5、安装、使用方便,由于HDPE双壁波纹管的材质较轻,在搬运和安装过程中不用耗费太多的人力,从而有效地工作效率。
随着科技的不断发展,高分子塑料管材产品也在不断地改进和发展中,HDPE双壁波纹管便在管道领域中掀起了一股以塑代钢的潮流,在今天的社会中,聚管材产品备受人们的青睐,广泛应用于农田灌溉、给水、排污、燃气的输送和一些石油化工等行业的流体输送等各个。
在国内:从上世纪50年代就已经开始生产塑料软管,到60年始投入PE双壁波纹管、PP管、PVC管等生产,自开放以来,我们 的塑料管道行业发展十分迅速,到1996年总产量已经达到43.5万吨,而PE管的产量以达到18万吨之多。
随着国内经济的发展壮大,双壁波纹管的生产和使用范围也迅速扩展开来,广泛应用于建筑塑料用材、门类塑料包装、汽车行业和的塑料工程等各个工业领域中都起着十分重要的作用,成了国民经济和生活中不可或缺的新型材料。
在国外:一些工业发到 早在20世纪30年代就开始生产使用塑料管材。在1980年到1990年的10年中,它的应用量以每年8%的速度在增长,虽然美国是上塑料管道生产使用的 ,而的德国却是应用塑料管材早的 。


一致,具有良好的延展性和拉伸强度。4绝缘填料层绝缘填料层是对非金属节进行绝缘的主要保证。它由多层陶瓷纤维和其他耐高温材料组成。可以根据循环介质的温度和耐高温材料的热导率通过传热来计算其厚度。确定。5机架机架是非金属波纹管的轮廓支架,可确保足够的强度和刚度。
机架的材料应与介质的温度兼容。通常为400。对于低于C的温度,请使用Q235-A600。高于C的温度由不锈钢或耐热钢制成。框架通常具有与连接的烟道匹配的凸缘表面。6挡板挡板用于引导和保护隔热层。材料应与介质温度保持一致。
该材料应耐腐蚀和耐磨。挡板也不应影响波纹管的位移。相关产品:非金属缝制造商波纹管的类型不计其数,因此,如果您从众多类别中选择如何选择适合您的波纹管,这里就是波纹管制造商与您分享选择方法,知道的人可以重新访问它。
如果您不知道,请快看。1、流体类型、温度(请选择适合于主体材料和密封材料之间的、温度快速连接的流体类型)视流体而定,合适的主体材料、密封材料也有所不同。例如,快速接头是空气。建议使用钢。黄铜或不锈钢用于水。
2、液体的压力(请选择适合流体压力的快速连接器)液体的压力也是选择快速连接器的关键。液压快速接头的系列在5.0Mpa(51kgf/cm2)和68.6Mpa(700kgf/cm2)之间。对应于耐压特性,快速接头的结构也不同。3、自动开关阀的结构(请选择适用于管道应用的阀结构的快速接头)对于阀的结构,有两向开关类型、单向开关类型和两向打开类型。
除了双向开关类型外,在分离过程中流体还会从管道中流出。所以请注意。4、快速连接器的使用环境(请选择适合使用环境的结构、材料快速连接器)结合使用环境的湿度条件、灰尘的条件和易腐蚀的环境等,考虑其类型选择的快速连接器、材料、密封材料。
HDPE塑料波纹管的覆盖厚度取决于诸如环刚度、管直径的因素,其中环刚度是主要因素。环刚度,也称为环弯曲刚度,是指管道抵抗环变形的能力,并且是埋入式塑料排水管的关键特性。为了确保塑料埋入式排水管在外部压力下的运行,选择环刚度是设计的关键。
机架的材料应与介质的温度兼容。通常为400。对于低于C的温度,请使用Q235-A600。高于C的温度由不锈钢或耐热钢制成。框架通常具有与连接的烟道匹配的凸缘表面。6挡板挡板用于引导和保护隔热层。材料应与介质温度保持一致。
该材料应耐腐蚀和耐磨。挡板也不应影响波纹管的位移。相关产品:非金属缝制造商波纹管的类型不计其数,因此,如果您从众多类别中选择如何选择适合您的波纹管,这里就是波纹管制造商与您分享选择方法,知道的人可以重新访问它。
如果您不知道,请快看。1、流体类型、温度(请选择适合于主体材料和密封材料之间的、温度快速连接的流体类型)视流体而定,合适的主体材料、密封材料也有所不同。例如,快速接头是空气。建议使用钢。黄铜或不锈钢用于水。
2、液体的压力(请选择适合流体压力的快速连接器)液体的压力也是选择快速连接器的关键。液压快速接头的系列在5.0Mpa(51kgf/cm2)和68.6Mpa(700kgf/cm2)之间。对应于耐压特性,快速接头的结构也不同。3、自动开关阀的结构(请选择适用于管道应用的阀结构的快速接头)对于阀的结构,有两向开关类型、单向开关类型和两向打开类型。
除了双向开关类型外,在分离过程中流体还会从管道中流出。所以请注意。4、快速连接器的使用环境(请选择适合使用环境的结构、材料快速连接器)结合使用环境的湿度条件、灰尘的条件和易腐蚀的环境等,考虑其类型选择的快速连接器、材料、密封材料。
HDPE塑料波纹管的覆盖厚度取决于诸如环刚度、管直径的因素,其中环刚度是主要因素。环刚度,也称为环弯曲刚度,是指管道抵抗环变形的能力,并且是埋入式塑料排水管的关键特性。为了确保塑料埋入式排水管在外部压力下的运行,选择环刚度是设计的关键。