

精密钢管定心
热轧无缝管时管坯穿孔前在管坯前端加工出一个浅圆孔的工序,目的是有利于穿孔时顶头鼻部对准管坯轴线,减少毛管的前端壁厚不均,同时改善二次咬入。(见斜轧穿孔原理)定心方法有两种,即热定心和冷定心。热定心是指用压缩空气或液压在热状态下冲孔(挤孔)。设备放置在穿孔机前台处。这种方法生产效率高,设备简单,同时由于冲头(挤头)形状与顶头鼻部形状相适应,能获得良好的定心孔形状.
冷定心是指在专门机床钻孔。冷定心仅在生产高合金钢和重要用途精密钢管时采用。冷定心时如果钻孔形状不当,穿孔时很容易产生定心内折叠缺陷(见内外折叠)。定心孔直径一般取(0.15~0.25)dz比(dz为坯料直径)。定心孔深度由定心目的而定,一般碳精密钢管坯定心目的主要是为了减小毛管前端壁厚不均,因此深度取得浅。而高合金精密钢管坯还要增加顶头前压缩量,因此取得深。
生产精密钢管管料尺寸的选择
在冷加工管材生产中,管料的尺寸(直径和壁厚)决定着变形道次、成品管尺寸精度和表面质量。在能保证成品管质量的前提下尽可能选用接近成品尺寸的管料。管料的小壁厚应能保证管料和成品管的壁厚差(即总减壁量)能热轧管表面的螺纹道、划道等表面缺陷,改善壁厚不均,以获得尺寸公差和表面质量都符合要求的管材。在冷拔管生产中,冷拔的小总减壁量一般取0.5~1mm。对成品管质量(尺寸精度、表面质量)要求高时也可以将总减壁量取大一些。在可供应条件下,管料的直径一般比成品管的直径大5~20mm。主要是考虑减径量与减壁量的关系,即变形时有一定的减壁量必定有相应的减径量,才能保证顺利实现金属变形。
选择冷轧管料与冷拔的原则基本相同,但在确定管料和中间管尺寸时则要考虑满足冷轧机孔型系统的要求。
道次变形量的选择即确定每个加工道次的变形程度(断面压缩率、延伸系数)、减径量和减壁量。在条件允许时,应选取大的道次变形量,以减少加工道次。选择冷轧管机道次变形量时要考虑轧机主要部件强度、材料塑性、对管材的质量要求等。在实际生产中管材的尺寸精度、表面状态以及工具的寿命等常成为限制道次变形量的因素。为了保证产量和质量,成品道次的变形量应取小一些。在多辊式冷轧管机上道次变形量(特别是减径量)比二辊式冷轧管机的小。


精密钢管生产方式:
(10)流体动力润滑拔管。图9为流体动力润滑拔管的示意图。拔管时在拔管模前安装一个压力管,压力管具有一定的长度lH,其内壁与管料外表面之间只存在较小的间隙。拔制过程中,润滑剂由向前移动的管材携带通过压力管到达变形区前。由于压力管内壁与管材表面之间的间隙较小,而拔制后随管材一起离开变形区的润滑剂又比较少,因此,润滑剂在通过压力管时受到强力的挤压,润滑膜的压力P逐渐升高,这就是流体动压的效应,它是建立流体动力润滑拔制的物理基础。若在变形区前润滑膜的压力达到足以使管材表面和模壁分开,使两者之间完全充满润滑剂,形成液体摩擦,这样可大大改善润滑条件,达到降低拔制力提高道次变形量以及减少模具消耗的目的。实现流体动力润滑拔管的基本条件是:有一个具有一定长度的压力管,拔制速度较高,使用粘度较高的润滑剂。流体动力润滑主要用于无芯棒拔管。
衬塑精密钢管技术性能与特点:
1、由表面经镀锌和烤漆双层防腐处理的精密钢管与塑料管经过缩径、粘接等特殊工艺复合而成。
2、强度高;系统工作压力≤2.0Mpa;冷水管工作温度0℃-+55℃,热水管工作温度0℃-+75℃,线膨胀系数为2.5×10⁻⁵/℃。
3、清洁、卫生,各项性能指标均达到《生活饮用水输配水设备及防护材料卫生评价规范》的要求。
4、内壁光滑,不锈蚀,不结垢,无通径损失。
5、采用丝扣连接、沟槽管件连接、法兰连接,管件内表面搪瓷处理,安装可靠,维护方便。
6、从DN15——DN300各规格品种齐全。用途:建筑给水、中水系统;热水、空调循环水、采暖系统;消防喷淋系统;工业用水、设备循环水系统等。


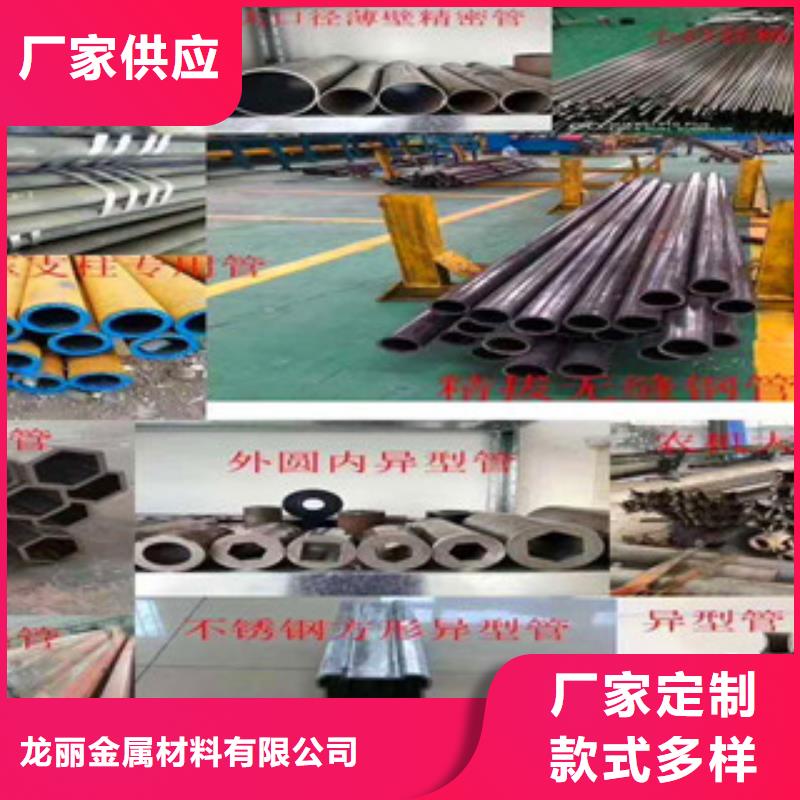
龙丽金属材料(济宁市分公司)位于东昌府区开发区蒋官屯街道办事处前屯工业园,公司主要生产 钻铤无缝钢管、机械结构无缝钢管、海水输送无缝钢管、深冷无缝钢管、衬塑无缝钢管、二辊轧制无缝钢管。二十多年来,公司一贯坚持以质量树信誉,以创新求发展,努力为各户提供优质的产品,的服务,客户的需求就是公司发展的直接动力。现在我们将以顾客为关注焦点,坚持“以可持续发展为导向,创新求实;以满足客户为永远追求,信誉至上”的企业宗旨,开拓创新,在合作中不断进取,与时俱进,加强改进,开创更加辉煌的明天。公司坚持“质量至上、信誉至上、用户至上”的经营理念,严格按照质量管理体系标准要求组织生产,质量稳定可靠。