
联系我们

精密无缝钢管 大口径精密管精工制作
更新时间:2026-09-15 13:39:32 ip归属地:嘉兴,天气:晴转多云,温度:20-30 浏览次数:17 公司名称: 龙丽金属材料(嘉兴市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 438 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
| 范围 | 精密无缝钢管 大口径精密管供应范围覆盖浙江省、杭州市、宁波市、温州市、台州市、金华市、湖州市、绍兴市、舟山市、嘉兴市、衢州市、丽水市 南湖区、秀洲区、嘉善县、海盐县、海宁市、平湖市、桐乡市等区域。 |
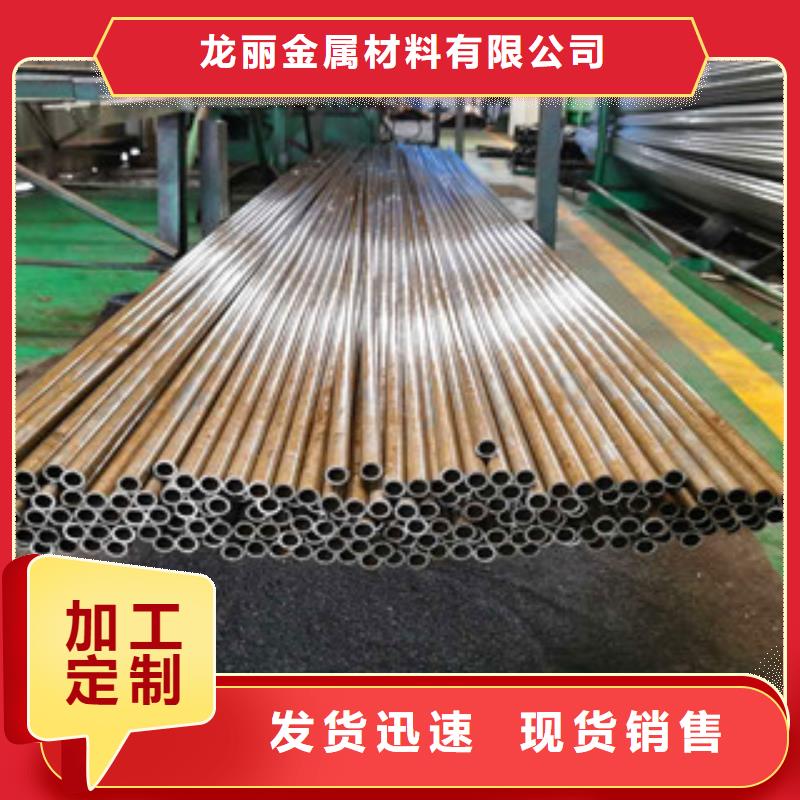

龙丽金属材料(嘉兴市分公司)深信,只有“以人为本,以德兴厂,创新务实,诚信经商”才能让我们的企业立于不败之地,也才会给消费者带去真正的福利,并且真正打开【钻铤无缝钢管、机械结构无缝钢管、海水输送无缝钢管、深冷无缝钢管、衬塑无缝钢管、二辊轧制无缝钢管】市场,赢得新老客户的口碑,并且在一定程度上创造出更多性能优越的【钻铤无缝钢管、机械结构无缝钢管、海水输送无缝钢管、深冷无缝钢管、衬塑无缝钢管、二辊轧制无缝钢管】产品,让消费者可以拥有更多的选择。
我们也始终坚持微笑服务,以顾客利益为主,服务到位,让每一位来到我公司的朋友都能感受到温馨的氛围。
此外,我们还注重多实践、多交流、互帮互助的原则,以积j i饱满的姿态迎接每一个挑战,争取能够早日将此产业发扬至全球,打响【钻铤无缝钢管、机械结构无缝钢管、海水输送无缝钢管、深冷无缝钢管、衬塑无缝钢管、二辊轧制无缝钢管】国际知名度。

精密钢管挤压润滑
在挤压管材时对挤压杆和穿孔针都要进行润滑。铅管挤压时用动物脂润滑。挤压铝及铝合金管的润滑剂为汽缸油(70%~90%)和片状石墨(10%~25%)混合物,还可添加10%~20%的铅丹或10%左右的石墨粉。镁及镁合金、锌及锌合金管材挤压时可用石墨和油的混合物润滑。挤压铜管一般用机油和石墨混合物作润滑剂。挤压钛及钛合金管时多采用玻璃润滑剂润滑。挤压锆管时常在锭外加上黄铜套筒作润滑剂,以油-石墨混合物作辅助润滑剂,也可在盐浴中加热锭坯后再涂一层玻璃膜。挤压纯镍、低合金化镍合金、镍-铬-钼合金和镍-铜-铁合金管时,在以玻璃润滑剂润滑之前,应用硬脂酸和石墨混合物润滑挤压筒、挤压模和挤压杆。挤压碳精密钢管时用油-石墨-盐混合物作润滑剂,挤压合金精密钢管时则用玻璃作润滑剂(见挤压润滑)。玻璃润滑剂的使用方法有涂层法、玻璃粉滚粘法和玻璃布包覆法3种。涂层法是在锭坯上涂一层玻璃液体,或直接将锭坯浸入玻璃液体中。滚粘法是使锭坯沿着均匀撒有玻璃粉的倾斜工作面上滚过,使玻璃粉粘附于锭坯的侧表面上。包覆法是将玻璃布包于热锭坯上。这3种润滑方法用于润滑挤压筒。挤压模的润滑方法是在模工作面与锭坯之间放置一只厚3~10mm、内孔稍大于模孔的玻璃垫。对穿孔针的润滑可将玻璃布包覆在针的涂有沥青的工作段上。
坯料选择也是挤压管材时的一个重要程序,其中包括锭坯种类的选择、断面尺寸的确定和挤压前的预处理。

精密钢管标准介绍:
14.冷拔或冷轧精密无缝精密钢管(GB3639-2000)是用于机械结构、液压设备的尺寸精度高和表面光洁度好的冷拔或冷轧精密无缝精密钢管。
选用精密无缝精密钢管制造机械结构或液压设备等,可以大大节约机械加工工时,提高材料利用率,同时有利于提高产品质量。
15.结构用不锈钢无缝精密钢管(GB/T14975-2002)是广泛用于化工、石油、轻纺、医疗、食品、机械等工业的耐腐蚀管道和结构件及零件的不锈钢制成的热轧(挤、扩)和冷拔(轧)无缝精密钢管。
16.流体输送用不锈钢无缝精密钢管(GB/T14976-2002)是用于输送流体的不锈钢制成的热轧(挤、扩)和冷拔(轧)无缝精密钢管。
17.异型无缝精密钢管是除了圆管以外的其他截面形状的无缝精密钢管的总称。按精密钢管截面形状尺寸的不同又可分为等壁厚异型无缝精密钢管(代号为D)、不等壁厚异型无缝精密钢管(代号为BD)、变直径异型无缝精密钢管(代号为BJ)。异型无缝精密钢管广泛用于各种结构件、工具和机械零部件。和圆管相比,异型管一般都有较大的惯性矩和截面模数,有较大的抗弯抗扭能力,可以大大减轻结构重量,节约钢材

精密钢管冷轧
常规所用的冷轧管机分两种,即二辊式冷轧管机和多辊式(一般为3~4辊式)冷轧管机。
多辊式冷轧管机由原苏联全苏冶金机械科学研究所发明。由于轧辊直径小,轧制力较小,金属与工具间轧制单位压力小,因而轧辊弹性变形小,加上采用了支承辊,轧机刚性高,适用轧制薄壁和特薄壁的精密管,小壁厚为0.03mm(见超薄壁管生产);缺点是道次变形量小,生产力低。采取双线轧制可提高生产率50%~70%。多辊冷轧管机工作原理如图10所示。轧制时机架连同轧辊做往复运动。当工作机架达到后极限位置(图中1)时,管料借助于专门送料机构向轧制方向送进一个送进量m,然后由于机架向前运动,轧辊也产生转动,且辊颈沿支承板滚动,支承板特殊的形状使孔型半径逐渐减小,管料送进部分得到减径和壁厚压薄。在轧制过程中管料的圆柱形芯棒在轴向方向不发生移动(被专门装置锁紧)。当工作机架到达前极限位置(图中Ⅱ)时轧制结束,并同时将管料旋转一定角度,以使管子横截面各部分均得到加工。之后工作机架反向运动,轧过的一段管材受到进一步精整,并由于使原来相应于孔型开口部分的金属在芯棒上得到展轧。金属横向流动的结果,管子内径增大,使工作锥部分的管材内表面脱离了芯棒,为下一次送进管料创造条件,如此反复直到管料全长被轧完为止。


