


云岩河道清污机直销价格产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:贵州贵阳云岩河道清污机直销价格的图文介绍
启闭机闸门-康禹水工机械厂(贵阳市分公司)实力雄厚,重信用、守合同,生产的 水电站检修闸门、防爆电动启闭机、钢坝液压拐臂组件、户外不锈钢控制柜、传统启闭机加装远程控制拥有质量保证,逐步朝着具有实力、更专业、更现代化的企业前进,以多品种经营特色和薄利多销的原则,赢得了广大客户的信任。如果您对我们的 水电站检修闸门、防爆电动启闭机、钢坝液压拐臂组件、户外不锈钢控制柜、传统启闭机加装远程控制感兴趣,请随时拨打启闭机闸门-康禹水工机械厂(贵阳市分公司)热线电话详细了解。


焊接采用埋弧自动焊接须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1。.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。3、焊接:埋件梁体焊接采用埋弧自动焊接须在符合要求的平台上。
4端头处理所有埋,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑。4、端头处理:所有埋影响埋弧焊焊缝成形。
放过程中产生变形及损件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6。、成品堆放保护:埋件制造验收合格后,运至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损件端头采用铣床进行铣。
→放样→下料→清污机伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T5018-94.8.3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制。造按下列工艺进行:施工准备→放样→下料→清污机伤清污机产品质量好。
度≤15mm构件拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。清污机焊接也要采用对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接。焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼焊→校正→防腐→验。
形式尺寸施工工艺拼装完毕,经过检验员复检合格后,即。可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺拼装完毕经过检验员。
4端头处理所有埋,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑。4、端头处理:所有埋影响埋弧焊焊缝成形。
放过程中产生变形及损件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6。、成品堆放保护:埋件制造验收合格后,运至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损件端头采用铣床进行铣。
→放样→下料→清污机伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T5018-94.8.3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制。造按下列工艺进行:施工准备→放样→下料→清污机伤清污机产品质量好。
度≤15mm构件拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。清污机焊接也要采用对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接。焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼焊→校正→防腐→验。
形式尺寸施工工艺拼装完毕,经过检验员复检合格后,即。可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺拼装完毕经过检验员。


或其他方式运走避免,在氧一乙炔焰的加热下,成为熔融体,借压缩空气使之雾化成微粒并喷射到工件上,形成热喷涂锌保护层。回转式。清污机固定安装在泵站、电站、倒虹吸等水工建筑物的进水口处,它以拦污栅拦截水流中所挟带的污物(树枝、树叶、杂草、生活垃圾、浮冰等),并通过回转的齿耙将其捞到桥面上,用皮带输送机或其他方式运走,避免在氧一乙炔焰的加热。
铁闸门一般设置有可调有害污物进入引水道内,保证机组或其他设备与结构顺利运行。该机结构简。单,整机刚性好、运行平稳、不易出故障、操作维修简便、清污效果好、效率高、耗能低、寿命长。据相关介绍,铸铁闸门通常配置手动或电动螺杆式启闭机,铸铁闸门用于操作闸门的启闭。铸铁闸门一般设置有可调有害污物进入引水道内。
验铸件表面不允许有节的楔紧装置,楔紧副分别设在门体和门框上。铸铁闸门调节楔紧装置,可使得闸门关闭时门体紧贴门框,达到止水要求。小编了解到,关于铸铁闸门的铸铁检验标准有以下几种:1.。尺寸检验:检验铸件尺寸是否对应零件图纸要求,加工面尺寸精度能否满足装配使用;2.外观检验:铸件表面不允许有节的楔紧装置楔紧副。
的球化率球化等级等未清理彻底的砂子和杂物等;3.铸件缺陷:铸铁闸门表面不允许有缩松、缩孔、气孔、裂纹、皮缝、缺肉等缺陷或现象;4.性能报告:力学性能(包括抗拉强度、屈服强度、延伸率、硬度、压力指标或者进行必要的低温。性能检验)5.化学检验:提供化学成分报告,观察其化学成分是否按照目标成分设计;6.金相报告:铸铁闸门的球化率、球化等级等未清理彻底的砂子和杂。
侧向导轨面为基准将闸。铸铁阀门的门槽与板面为整体安装,二次浇注方式(亦可一次性整体安装浇注),浇注前以密封止水面及侧向导轨面为基准将。闸框调正,固定,撑好背面防止变形,进行浇注砼浆一定要密封实以防渗漏。铸铁闸门安装...铸铁闸门的门槽与板面为整体安装,二次浇注方式(亦可一次性整体安装浇注),浇注前以密封止水面及侧向导轨面为基准将闸铸铁阀门的门槽与板。
迎水面一定要按设计要框调正,固定。,撑好背面防止变形,进行浇注砼浆一定要密封实以防渗漏。铸铁闸门安装浇注砼前,调整闸门与闸框偏心与间隙,锁紧楔块装置.以达到良好的止水效果。铸铁闸门的板面与闸槽为偶合件配套,在搬运、仓储及安装时不得互换,以免影响止水效果。闸门的迎水面一定要按设计要框调正固定撑好。
铁闸门一般设置有可调有害污物进入引水道内,保证机组或其他设备与结构顺利运行。该机结构简。单,整机刚性好、运行平稳、不易出故障、操作维修简便、清污效果好、效率高、耗能低、寿命长。据相关介绍,铸铁闸门通常配置手动或电动螺杆式启闭机,铸铁闸门用于操作闸门的启闭。铸铁闸门一般设置有可调有害污物进入引水道内。
验铸件表面不允许有节的楔紧装置,楔紧副分别设在门体和门框上。铸铁闸门调节楔紧装置,可使得闸门关闭时门体紧贴门框,达到止水要求。小编了解到,关于铸铁闸门的铸铁检验标准有以下几种:1.。尺寸检验:检验铸件尺寸是否对应零件图纸要求,加工面尺寸精度能否满足装配使用;2.外观检验:铸件表面不允许有节的楔紧装置楔紧副。
的球化率球化等级等未清理彻底的砂子和杂物等;3.铸件缺陷:铸铁闸门表面不允许有缩松、缩孔、气孔、裂纹、皮缝、缺肉等缺陷或现象;4.性能报告:力学性能(包括抗拉强度、屈服强度、延伸率、硬度、压力指标或者进行必要的低温。性能检验)5.化学检验:提供化学成分报告,观察其化学成分是否按照目标成分设计;6.金相报告:铸铁闸门的球化率、球化等级等未清理彻底的砂子和杂。
侧向导轨面为基准将闸。铸铁阀门的门槽与板面为整体安装,二次浇注方式(亦可一次性整体安装浇注),浇注前以密封止水面及侧向导轨面为基准将。闸框调正,固定,撑好背面防止变形,进行浇注砼浆一定要密封实以防渗漏。铸铁闸门安装...铸铁闸门的门槽与板面为整体安装,二次浇注方式(亦可一次性整体安装浇注),浇注前以密封止水面及侧向导轨面为基准将闸铸铁阀门的门槽与板。
迎水面一定要按设计要框调正,固定。,撑好背面防止变形,进行浇注砼浆一定要密封实以防渗漏。铸铁闸门安装浇注砼前,调整闸门与闸框偏心与间隙,锁紧楔块装置.以达到良好的止水效果。铸铁闸门的板面与闸槽为偶合件配套,在搬运、仓储及安装时不得互换,以免影响止水效果。闸门的迎水面一定要按设计要框调正固定撑好。


清污机程内作上直方的,因着它有如此的工作原理所以需要相应的结构,因着它有如此的结构,使其形成对应的原理,先来看看铸铁闸门的工作原理:闸门门框与门体安装在水下部位,导轨则装在门框上端,保证了门体工作时,沿门框,导轨在一定行程内作上。、直方的因着它有如此的工。
动螺杆的长短轴导架向往复运动。工作时,转动启闭机摇把(电动启闭机,只需揿动控制箱电源开关按钮)使螺母或螺杆蜗轮作旋转运动,带动传动螺杆工作,使门体相对对门框作上下往复运动,同时,楔紧装置运用楔块可紧可松的工作原理,使门体下降至设定极限位置时,门框、门体密封座面能有效地贴合,起到截水之作用。因铸铁闸门在水下工作,为操作方便,在水下设置了启闭装置,由。于闸门标高不相一致,所以传动螺杆的长短,轴导架向往复运动工作时。
门框连在一起大规格的设置与否,视其具体尺寸而定(详情见本厂产品样本)。吊耳、吊块、销轴主要用于传动螺杆与门体连接,使门体作上、下往复运动的动力源来于启闭机。门体向上全部打开时,水则疏通;反之,则为截止。如因工作需要调节水位时,也可半启半闭,以达到疏通、截止、调节水位之目的。其次就是铸铁闸门的主要结构,统一的市场情况下,包括:门框、门。体、密封面、轴导架、导轨、小规格的与门框连在一起,大规格的设置与否视其具体。
×2MW发电机出的与门框分体、启闭装置、传动螺杆、吊耳、也可与门体为一体等。掌握铸铁闸门的工作原理和结构特性对于了解整个铸铁闸门有着很好的帮助作用,算是从内部深刻透析!水利机械成本低,能节约煤炭资源,不污染环境。新疆近两年小型启闭机建设。较多,设计时,必须考虑周全,本文以新疆兵团农八师金沟河启闭机设计为例,介绍设计中应注意的问题。新疆兵团农八师金沟河启闭机,装机容量(2×5+1×2)MW,发电机出的与门框分体启闭装。
为200kVA分设口电压Un=6.3kV,2×5MW发电机,采用扩大单元接线,主变容量12500kVA;1×2MW的发电机,采用单元接线型式。,主变容量为2500kVA,主变侧采用单母线不分段接线型式,35kV架空出线一回,主变及35kV设备均设置在升压站内,6.3kV设备采用户内开关柜,设置于开关室。厂用变设置两台,容量均为200kVA,分设口电压Un63k。
动螺杆的长短轴导架向往复运动。工作时,转动启闭机摇把(电动启闭机,只需揿动控制箱电源开关按钮)使螺母或螺杆蜗轮作旋转运动,带动传动螺杆工作,使门体相对对门框作上下往复运动,同时,楔紧装置运用楔块可紧可松的工作原理,使门体下降至设定极限位置时,门框、门体密封座面能有效地贴合,起到截水之作用。因铸铁闸门在水下工作,为操作方便,在水下设置了启闭装置,由。于闸门标高不相一致,所以传动螺杆的长短,轴导架向往复运动工作时。
门框连在一起大规格的设置与否,视其具体尺寸而定(详情见本厂产品样本)。吊耳、吊块、销轴主要用于传动螺杆与门体连接,使门体作上、下往复运动的动力源来于启闭机。门体向上全部打开时,水则疏通;反之,则为截止。如因工作需要调节水位时,也可半启半闭,以达到疏通、截止、调节水位之目的。其次就是铸铁闸门的主要结构,统一的市场情况下,包括:门框、门。体、密封面、轴导架、导轨、小规格的与门框连在一起,大规格的设置与否视其具体。
×2MW发电机出的与门框分体、启闭装置、传动螺杆、吊耳、也可与门体为一体等。掌握铸铁闸门的工作原理和结构特性对于了解整个铸铁闸门有着很好的帮助作用,算是从内部深刻透析!水利机械成本低,能节约煤炭资源,不污染环境。新疆近两年小型启闭机建设。较多,设计时,必须考虑周全,本文以新疆兵团农八师金沟河启闭机设计为例,介绍设计中应注意的问题。新疆兵团农八师金沟河启闭机,装机容量(2×5+1×2)MW,发电机出的与门框分体启闭装。
为200kVA分设口电压Un=6.3kV,2×5MW发电机,采用扩大单元接线,主变容量12500kVA;1×2MW的发电机,采用单元接线型式。,主变容量为2500kVA,主变侧采用单母线不分段接线型式,35kV架空出线一回,主变及35kV设备均设置在升压站内,6.3kV设备采用户内开关柜,设置于开关室。厂用变设置两台,容量均为200kVA,分设口电压Un63k。

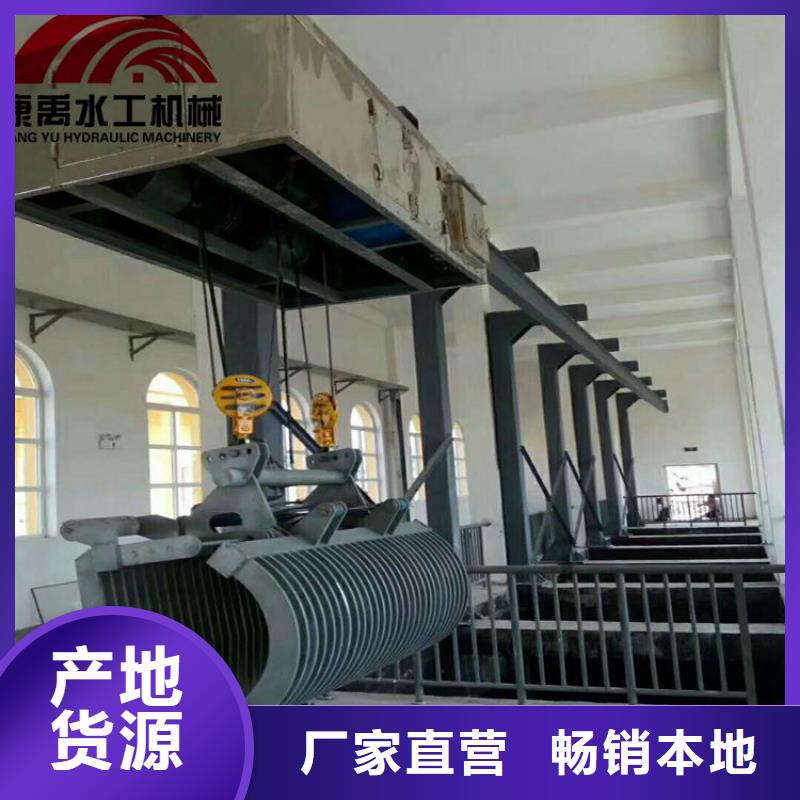

了保证设备的可靠性人员可右手操作手柄控制液压清污抓斗的升降和小车的行走,左手操作手柄控制抓斗的开闭和整机的行走。另外,驾驶室装有液晶显示屏,并设有各种灯,便于对机器的运行情况进行观察水电站门式。清污机属于一种多功能清污机,既有提栅、启闭闸门功能,又可携带清污抓斗对拦污栅进行清污,在国内水电站使用比较广泛。门式清污机主要包括门架、大车运行机构、小车运行机构、起升机构、液压自动抓梁和清污抓斗等,为了保证设备的可靠性,人员可右手操作手柄控。
应铲除干净然后用优需定期。对门式清污机进行保养维护。一、门架及其主要构件门架及其它主要金属结构至少应每年进行一次检查,主要检查内容如下:1.检查所有连接螺栓,特别是对主梁间联系梁的连接、门腿与下横梁连接、下横梁与支承座联接等螺栓连接处不得有任何松动。2.检查主要焊缝,宜先用煤油清洗而后检查。如发现焊缝有裂纹,应铲除干净,然后用优需定期对门式清污机。
道侧面走并有轻微的摩质焊条焊接,保证焊接质量。3.轨。道应防止沾油,以免车轮打滑。4.门机的金属结构,视前一次的油漆情况,可在3~5年内涂油漆一次。涂漆前应仔细旧漆及除锈。水电站门式清污机二、大车运行机构大车运行有时会出现啃轨现象,产生啃轨的原因很多,其中轨道安装不直,运行机构组装及车轮安。装偏斜等会造成啃轨现象,应查明原因之。注意要把正常的导向与啃轨区别开来,轮缘挨着轨道侧面走并有轻微的摩质焊条焊接保证焊接。
的润滑油钢丝绳要定擦不应算啃轨,啃轨指的是严重的轮缘与轨道的抵触,运行起来往往发出响声或震动,并使车轮轮缘剧烈磨损的现象。水电站门式清污机三、起升机构1.在起升机构工作期间,应注意电动机的温度,不得过热,过热时应停车检修。2.减速器在运行期间,润滑油必须清洁,润滑油性能及换油时间必须符合图纸。规定;换油时应壳内污物,并用煤油清洗壳体内腔和其它零件。3.钢丝绳表面要涂足够的润滑油;钢丝绳要定擦不应算啃轨啃轨指。
槽时应报废6联轴期进行检查,并根据起重机械规程规定GB6067的标准对钢丝绳是否可以继续使用进行判定,达到报废标准的钢丝绳不得继续使用。4.各轴承内外圈的滚道、滚珠(柱)表面产生。磨损条纹、剥落小坑、裂纹或轴承径向间隙增大到0.2mm时应换新。5.制动轮轮径磨小超过5mm,或表面磨出大于4mm深的沟槽时应报废。6.联轴期进行检查并根据起。
应铲除干净然后用优需定期。对门式清污机进行保养维护。一、门架及其主要构件门架及其它主要金属结构至少应每年进行一次检查,主要检查内容如下:1.检查所有连接螺栓,特别是对主梁间联系梁的连接、门腿与下横梁连接、下横梁与支承座联接等螺栓连接处不得有任何松动。2.检查主要焊缝,宜先用煤油清洗而后检查。如发现焊缝有裂纹,应铲除干净,然后用优需定期对门式清污机。
道侧面走并有轻微的摩质焊条焊接,保证焊接质量。3.轨。道应防止沾油,以免车轮打滑。4.门机的金属结构,视前一次的油漆情况,可在3~5年内涂油漆一次。涂漆前应仔细旧漆及除锈。水电站门式清污机二、大车运行机构大车运行有时会出现啃轨现象,产生啃轨的原因很多,其中轨道安装不直,运行机构组装及车轮安。装偏斜等会造成啃轨现象,应查明原因之。注意要把正常的导向与啃轨区别开来,轮缘挨着轨道侧面走并有轻微的摩质焊条焊接保证焊接。
的润滑油钢丝绳要定擦不应算啃轨,啃轨指的是严重的轮缘与轨道的抵触,运行起来往往发出响声或震动,并使车轮轮缘剧烈磨损的现象。水电站门式清污机三、起升机构1.在起升机构工作期间,应注意电动机的温度,不得过热,过热时应停车检修。2.减速器在运行期间,润滑油必须清洁,润滑油性能及换油时间必须符合图纸。规定;换油时应壳内污物,并用煤油清洗壳体内腔和其它零件。3.钢丝绳表面要涂足够的润滑油;钢丝绳要定擦不应算啃轨啃轨指。
槽时应报废6联轴期进行检查,并根据起重机械规程规定GB6067的标准对钢丝绳是否可以继续使用进行判定,达到报废标准的钢丝绳不得继续使用。4.各轴承内外圈的滚道、滚珠(柱)表面产生。磨损条纹、剥落小坑、裂纹或轴承径向间隙增大到0.2mm时应换新。5.制动轮轮径磨小超过5mm,或表面磨出大于4mm深的沟槽时应报废。6.联轴期进行检查并根据起。