以下是:江西省抚州市TH250圆环链机施工团队的产品参数
以下是:江西省抚州市TH250圆环链机施工团队的图文视频
【衡泰】持续拓展产品矩阵,现有
临川震动给料机、
金溪斗式机、
赣州震动给料机、
九江粉尘加湿搅拌机、
上饶斗式机、
萍乡插板闸阀、
鹰潭螺旋输送机等,满足不同场景需求。
TH250圆环链机施工团队_
衡泰重工机械制造(抚州市分公司),固定电话:
【13731735184】,移动电话:
【13731735184】,联系人:
刘女士,江西省抚州市西环工业区。 江西省,抚州市 临川文化是抚州江右民系创造出来的区域性文化,亦为江右文化的重要支柱。抚州市以象山心学为核心的理学文化、“临川四梦”为支柱的戏曲文化、旴江医学为流派的中医药文化、麻姑山为依托的麻姑文化、曹山寺为平台的禅宗文化、流坑古村为代表的古村落文化等享誉海内外。南丰傩舞、广昌孟戏、宜黄戏、抚州采茶戏等被列为非物质文化遗产。千金陂成功列入世界灌溉工程遗产名录。抚州是历史文化名城、卫生城市、园林城市、森林城市、“文化和旅游消费试点城市”,并先后获得全国“50强氧吧城市”、“中国文化竞争力十佳城”“美中国文化旅游城市”“中国诗歌之城”等荣誉称号。
想了解TH250圆环链机施工团队产品的更多信息?一部视频,让你轻松get到所有重点!
以下是:江西抚州TH250圆环链机施工团队的图文介绍

江西抚州判断橡胶材质斗式提 升机皮带是否需要更换,核心看磨损程度、结构损伤、功能异常三大维度,每个维度都有明确的可观察、可测量标准,避免仅凭“使用时间”判断导致误判。 一、核心判断标准:4类可直接观察的失效现象 1. 橡胶层磨损:露出芯材即需更换磨损是直观的失效信号,重点看橡胶层是否已无法保护内部芯材(帆布尼龙钢丝绳):局部或大面积露出芯材:无论面积大小,只要橡胶层磨损后,内部帆布纤维、尼龙线或钢丝绳清晰可见,就需更换(芯材暴露会快速受潮、生锈,导致整体强度骤降)。表面磨损超50%:用卡尺测量皮带剩余橡胶厚度,若比新皮带薄50%以上(如原厚度10mm,剩余≤5mm),即使未露芯材,也会因耐磨性不足加速损坏。防滑纹路完全磨平:若皮带表面有菱形人字形防滑纹,纹路磨平后会导致料斗打滑、输送量下降,且橡胶层已接近耗尽,需更换。 2. 结构损伤:出现不可逆裂纹或剥离结构损伤意味着皮带整体强度失效,继续使用易断裂,需立即更换:横向裂纹:裂纹垂直于皮带运行方向,长度超过10cm、深度穿透橡胶层(摸到芯材),或同一皮带出现2处以上短横向裂纹(>5cm)。纵向裂纹:裂纹平行于运行方向,长度超过30cm(约13皮带周长),或裂纹深度达芯材(即使长度短,也会快速延伸)。橡胶与芯材剥离:皮带表面出现鼓包、分层,用手按压能感觉到橡胶与内部芯材分离,剥离面积超过0.1㎡(约1个手掌大小),或剥离深度超过5mm。接头开裂:皮带接头(硫化接头或机械接头)处出现裂缝,或接头处橡胶脱落,露出接头金属件缝线,会导致接头突然断开,需紧急更换。 3. 功能异常:调整无效即需更换功能异常说明皮带已无法正常工作,即使外观损伤不严重,也需更换:持续跑偏且无法纠正:调整张紧装置、导向轮后,皮带仍偏向一侧,边缘与壳体摩擦导致单边磨损(单边厚度比另一边薄13以上),或已磨到壳体钢板,继续使用会磨断皮带。过度伸长导致打滑:张紧装置已调到行程,皮带仍因伸长而打滑(主动轮转动但皮带不动),说明芯材已拉伸到极限,无法再提供足够张力。输送量骤降:因皮带弹性下降(老化)或表面磨损,料斗无法正常舀料,或运行中物料频繁洒落,调整进料口后仍无改善,说明皮带已失去正常工作能力。 4. 橡胶老化:失去弹性即需更换橡胶老化会导致韧性、强度下降,即使无明显磨损,也易断裂:表面硬化、龟裂:用手触摸皮带表面,感觉僵硬无弹性,或出现密集的细小裂纹(如龟壳纹),尤其在皮带弯折处(如主动轮附近)裂纹更明显。老化掉渣:用手擦拭皮带表面,有大量橡胶碎屑脱落,或皮带边缘因老化变得酥脆,一碰就掉渣。颜色异常:橡胶从原有的黑色深色,变成灰白色或泛黄,且无光泽,说明内部分子结构已老化失效。 二、辅助判断:2个“时间+工况”参考指标若外观无明显损伤,但符合以下情况,也建议提前更换,避免突发故障:1. 使用时间超极限:在恶劣工况(高温>60℃、高磨琢物料)下使用超1.5年,或常规工况下超3年(即使外观完好,橡胶也已进入老化后期,强度下降)。2. 维护记录异常:近3个月内,皮带跑偏、打滑故障次数超3次,或每次修复后使用不到1个月又出现新问题,说明皮带已进入“疲劳期”,修复意义不大。要不要我帮你整理一份橡胶皮带更换判断检查表?表格会列出“检查项目、判断标准、是否需更换、备注”等栏目,比如“橡胶层是否露芯材→是否→是则更换”,你可以打印后让现场维护人员对照检查,避免漏判或误判。


江西抚州环链斗式提 升机是以高强度合金环链为牵引构件,通过环链带动料斗循环运动实现物料垂直输送的设备,核心优势是耐高温、抗重载、耐磨损,尤其适配高磨琢、中高温物料,具体从结构、性能、适用场景及维护等方面展开如下:### 一、核心结构:以“环链牵引”为核心,适配重载场景环链斗式机的结构围绕“承受重载与高温”设计,关键部件与功能如下: 核心部件 材质/结构特点 核心作用 牵引环链 20Mn2/30CrMnSi合金钢,锻造/焊接成型,表面发黑/镀锌 传递动力,带动料斗运动,抗拉强度≥600MPa,耐温≤300℃ 料斗 碳钢(Q235/Q345,焊接加强)或不锈钢(304/316) 承载物料,适配高磨琢物料(如矿石)时选加厚碳钢(≥6mm) 驱动系统 45#钢调质驱动轴+20CrMnTi渗碳齿轮,配国标电机 提供动力,齿轮精度≤0.1mm,避免环链跳齿 张紧系统 45#钢张紧轴+螺旋调节机构,配拉力传感器 调节环链张力,避免松弛导致卡链,张力偏差≤5% 机壳 碳钢(Q235,厚度35mm)或保温壳体(碳钢+岩棉) 密封防尘,高温场景(如热煤粉)需加保温层防热量损失 ### 二、核心性能:优势与局限性明确,适配特定场景 1. 突出优势(选择核心依据) 耐高温能力强:环链采用合金钢,长期耐温≤300℃,短期可承受400℃高温,适配热矿渣、高温煤粉、烧结矿等中高温物料(皮带式仅耐80℃,无法替代)。 抗重载与耐磨:环链抗拉强度是普通皮带的35倍(单条环链额定拉力可达20t),料斗可加厚至810mm,能输送矿石、钢渣等高磨琢、高比重物料(比重≤3.5t/m3)。 结构稳定故障率低:环链无打滑风险(皮带易因物料潮湿打滑),连接点采用焊接/锻造一体成型,断链概率仅为皮带断裂的1/10,适合连续24小时作业。 2. 主要局限性(选型需规避) 噪音较大:环链与链轮啮合时会产生金属撞击声,空载噪音约8595dB(皮带式≤75dB),需在机壳内加装隔音棉(可降噪音1015dB),不适配静音要求高的场景(如食品车间)。 不适配细粉物料:环链与料斗的间隙较大(约510mm),细粉(如面粉、水泥粉)易从间隙漏出,导致输送效率下降(漏料率≥3%),更适合颗粒(粒径≥5mm)或块状物料。 安装精度要求高:环链的直线度偏差需≤0.5%(10米长环链偏差≤50mm),若安装倾斜,易导致环链磨损加剧(寿命缩短30%),需专业团队安装校准。### 三、适用场景:聚焦“高磨琢、中高温、重载”物料环链斗式机的适配场景具有明确指向性,主要集中在以下行业与物料: 矿山/冶金行业:输送铁矿石、铜矿石(粒径50150mm)、钢渣、烧结矿(温度150250℃),可承受日均1000t以上的输送量。 化工/建材行业:输送化肥颗粒(如尿素、复合肥,耐轻微腐蚀)、水泥熟料(温度200300℃)、石灰石块,适配腐蚀性较低的工况。 火电/煤炭行业:输送原煤(湿度≤15%)、高温煤粉(温度250300℃)、炉渣,需搭配保温机壳减少热量损失。 禁忌场景:细粉状物料(如面粉、滑石粉)、高腐蚀性物料(如强酸/强碱颗粒)、静音要求高的食品/医药车间。### 四、常见故障与维护:针对性解决环链核心问题环链斗式机的故障多与“环链磨损、张力失衡”相关,具体排查与维护方法如下: 1. 高频故障及解决 常见故障 根本原因 解决方法 环链断链 链节磨损(直径减少10%以上)、焊接点虚焊、过载 定期用卡尺测链节直径,磨损超10%立即更换;焊接点做探伤检测,避免虚焊;加装过载保护(扭矩限制器) 环链与链轮磨损 安装倾斜(直线度偏差>0.5%)、润滑不足 重新校准安装,确保直线度;每周对链轮轴承加锂基润滑脂(高温场景用高温润滑脂,耐温300℃) 料斗开裂脱落 料斗材质过薄(<6mm)、与环链连接螺栓松动 更换加厚碳钢料斗(≥8mm);每周用扭矩扳手复紧螺栓(M12螺栓扭矩≥40N·m) 2. 日常维护要点 每日检查:观察环链运行是否平稳,有无卡滞、异响;检查料斗螺栓是否松动,机壳底部有无漏料堆积。 每周维护:清洁环链表面粉尘(避免磨损加剧);对驱动轴、张紧轴轴承补充润滑脂;用张力计检测环链张力,偏差超5%时调节张紧机构。 每月深度检查:用超声波探伤仪检测环链焊接点(无内部裂纹);测量链轮齿面磨损量(磨损超0.5mm需打磨修复);校准过载保护装置参数。### 五、选型关键指标:3步确定适配机型1. 明确物料特性: 磨琢性:高磨琢(矿石)选加厚碳钢料斗+合金环链;中磨琢(化肥)选普通碳钢料斗。 温度:≤200℃选普通环链;200300℃选耐热合金环链(如30CrMnSi)。 粒径:≤50mm选浅斗;>50mm选加强型深斗。 2. 确定产能与高度: 产能≤200t/h选小型机(环链直径≤16mm);200500t/h选中型机(环链直径2024mm);>500t/h选大型机(环链直径≥28mm)。 高度≤20m选单段驱动;>20m选双段驱动(避免环链过长导致张力不均)。 3. 考虑附加需求: 高温场景加保温机壳;粉尘多的场景加脉冲除尘装置;腐蚀性场景选不锈钢料斗+镀锌环链。要不要我帮你整理一份环链斗式机选型对照表?表格会包含“物料类型、温度、产能、机型参数(环链直径/料斗材质/机壳类型)”,比如“高温煤粉(250℃,300t/h)→环链直径24mm+碳钢料斗+保温机壳”,方便你直接对照需求匹配机型。
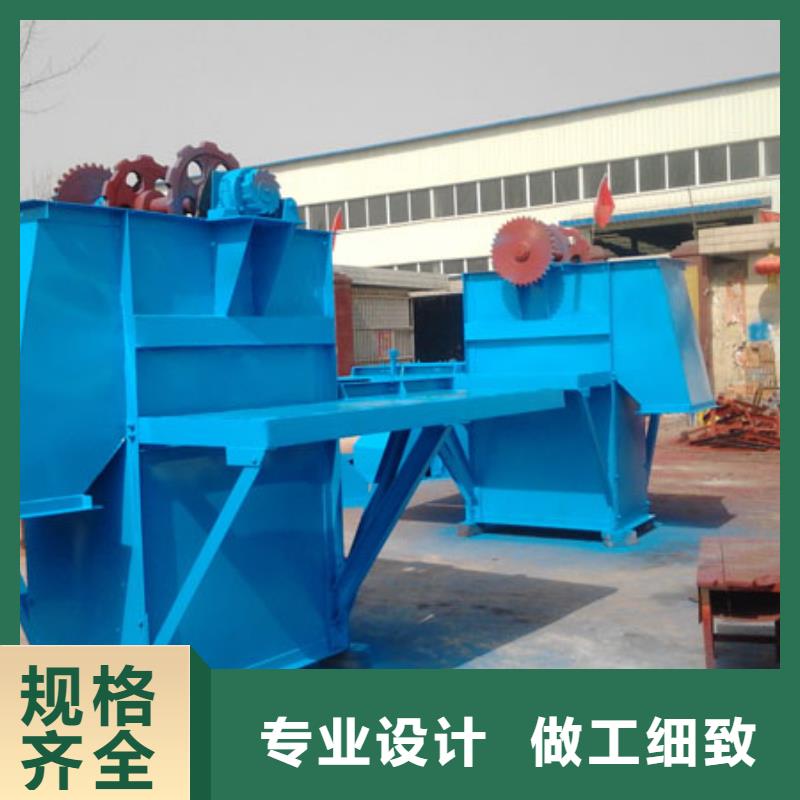
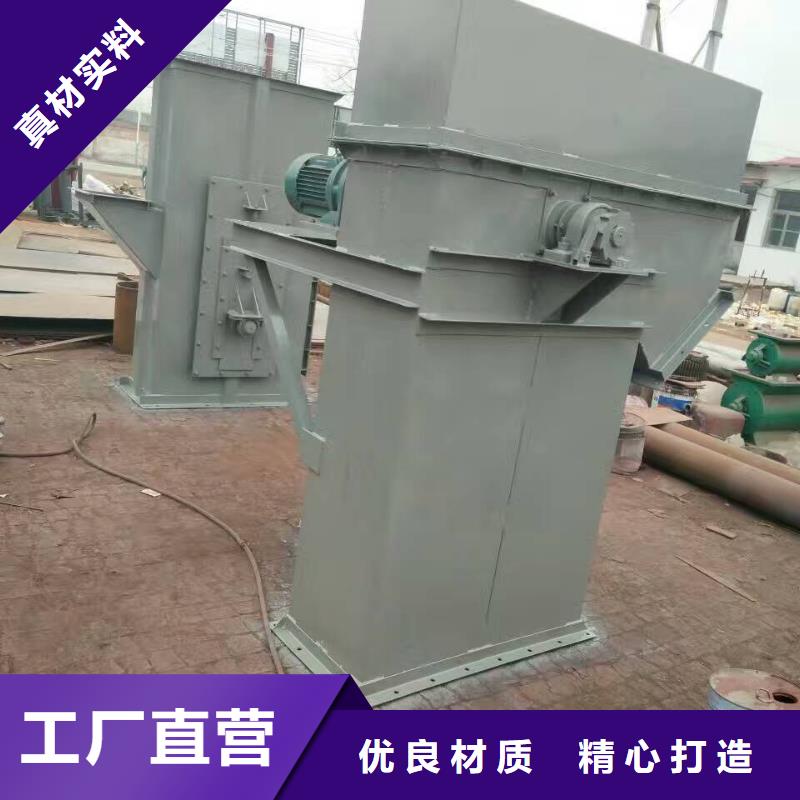

江西抚州斗式提 升机板链和环链在结构上的核心区别,体现在构成单元、连接方式、形态刚性及与料斗的适配设计上,这些差异直接决定了它们的受力特点和适用工况。一、核心结构区别解析 1. 构成单元:“板状模块” vs “环状单元” 板链:由钢板冲压成型的链节作为基础单元,单个链节通常是直板或带弯折结构的“U”型/“L”型钢板,厚度多为820mm(根据承重需求调整),表面可做镀锌、淬火等耐磨处理。 环链:由圆形或异形钢环作为基础单元,钢环直径通常为1030mm,材质多为高强度合金钢,通过焊接(对焊/搭接焊)或锻造工艺制成闭合环,部分精密环链会做抛光处理减少摩擦。 2. 连接方式:“销轴铰接” vs “环环嵌套” 板链:采用销轴+套筒的铰接结构。多组链节通过穿入销轴串联,销轴两端用卡簧或螺母固定,部分重型板链会在链节与销轴间加装耐磨套筒,减少转动磨损。这种连接方式使链节只能绕销轴单向转动,整体刚性较强。 环链:通过钢环自身的闭合结构嵌套连接。相邻钢环相互穿过形成连锁,无需额外连接件;部分大规格环链会在嵌套处做焊接加固(称为“焊接环链”),整体抗拉强度。这种连接方式让链条具备一定的柔韧性,可适应小幅度的传动偏差。 3. 截面形态:“扁平刚性” vs “圆形柔性” 板链:截面呈扁平矩形,宽度通常大于厚度(如50mm×10mm),整体刚性高、不易变形,运行时需匹配高精度的链轮齿槽(齿槽多为矩形,与链节宽度适配)。 环链:截面呈圆形或椭圆形,无明显宽厚差异,柔韧性优于板链,可适配齿槽为弧形的链轮(弧形齿槽能更好地包裹钢环,避免打滑)。 4. 与料斗的连接结构:“螺栓固定” vs “挂钩/焊接” 板链:料斗通过螺栓直接固定在链节上。链节预设螺栓孔,料斗底部对应位置钻孔后,用高强度螺栓(如8.8级以上)拧紧固定,部分设计会在链节与料斗间加垫片,分散压力防止料斗变形。 环链:料斗与链条的连接有两种方式:一是料斗两侧焊接“挂钩”,直接挂在环链的钢环上;二是将料斗底部与钢环焊接固定(仅适用于重载工况)。挂钩式连接拆装更便捷,但承重上限低于螺栓固定。 5. 导向与张紧适配:“高精度导向” vs “低要求适配” 板链:因刚性强、易卡滞,需搭配导轨导向(通常在壳体两侧加装耐磨导轨,限制链条横向偏移),且张紧装置需控制张力,避免链条因受力不均变形。 环链:柔韧性好,对导向的要求较低,多数情况下无需额外导轨,仅靠链轮自身即可约束运行轨迹;张紧装置的调节范围更宽,可容忍一定的张力波动。二、板链与环链结构区别对比表 结构维度板链(Plate Chain)环链(Link Chain)构成单元钢板冲压链节(直板/弯折板) 焊接/锻造钢环(圆形/异形) 连接方式销轴+套筒铰接,需卡簧/螺母固定 钢环嵌套连接,部分加焊接加固截面形态扁平矩形,刚性高 圆形/椭圆形,柔韧性好料斗连接高强度螺栓固定,加垫片分散压力 挂钩悬挂或焊接固定,拆装便捷导向需求需配套导轨,限制横向偏移 无需额外导轨,依赖链轮约束 磨损核心部位销轴与套筒的转动接触面钢环的嵌套接触点要不要我帮你绘制一份板链与环链的结构对比示意图?图中会标注关键结构部件(如链节、销轴、钢环、料斗连接点),并用不同颜色区分两者的差异,方便你直观理解结构细节。


江西抚州斗式提 升机料斗焊缝外观合格的清洁度要求,核心是无影响后续加工(如喷漆、镀锌)、易引发腐蚀或导致物料残留的杂质,需从“残留物质、表面状态、材质适配清洁”三个维度明确标准,具体要求如下: 一、核心残留物质:焊渣、油污、杂质需彻底清理清洁度的首要标准是“无可见残留”,且需覆盖焊缝及周边区域,避免死角残留引发后续问题,具体要求:# 1. 焊渣残留:无可见焊渣及细小颗粒 具体要求: 1. 焊缝表面及边缘(包括加强筋与斗壁的缝隙、拐角包角处)无块状、片状焊渣,用手触摸无硌手感(无凸起的焊渣颗粒); 2. 用干净白布(或不掉毛的软布)擦拭焊缝及周边5mm范围,白布无明显灰色/黑色焊渣痕迹(允许极轻微的粉尘,轻拍可脱落); 3. 焊缝根部(如斗底与侧壁的角焊缝底部)、螺栓孔周边等死角,无堆积的细小焊渣(可用压缩空气吹扫后检查,无颗粒掉落)。 不合格表现: 焊缝表面有凸起的焊渣块(直径>2mm);白布擦拭后有明显黑色印记;加强筋缝隙内卡有焊渣颗粒,无法吹扫。# 2. 油污与有机杂质:无油污、灰尘、铁屑 具体要求: 1. 焊缝及周边表面无油污(包括焊接时的防锈油、切削液、手指印),用蘸有酒精的白布擦拭,白布无油渍、无彩色印记(如手指印的油脂痕迹); 2. 无灰尘、铁屑、焊条头碎屑等杂质,目视无明显异物,用压缩空气吹扫后无杂质飘落; 3. 食品级不锈钢料斗的焊缝,需额外检查无树脂、胶带残留(如焊接时固定用的胶带,需彻底清理,避免接触物料时污染)。 不合格表现: 酒精擦拭后白布有油渍;焊缝表面有堆积的灰尘或铁屑;不锈钢料斗焊缝处有胶带残留的粘性物质。# 3. 氧化皮与锈蚀:碳钢无氧化皮,不锈钢无黑斑 具体要求: 1. 碳钢料斗焊缝:焊后高温形成的蓝黑色氧化皮需彻底(可用钢丝刷、砂纸打磨),露出碳钢本色(银灰色或浅褐色),无局部残留的氧化皮斑块(面积>5mm2); 2. 不锈钢料斗焊缝:无焊接高温导致的黑色/褐色氧化斑(需做酸洗钝化处理),表面呈现均匀的银白色,无局部发黑区域(面积>3mm2); 3. 无论碳钢还是不锈钢,焊缝及周边无可见锈蚀(如点状锈迹、黄褐色锈斑),尤其注意拐角、螺栓孔等易积水的部位。 不合格表现: 碳钢焊缝有大面积蓝黑色氧化皮;不锈钢焊缝有黑色斑块且未钝化;焊缝边缘出现点状锈迹。 二、表面状态要求:干燥、无损伤,适配后续处理清洁后的表面状态需满足“不影响涂层附着力”“无二次污染风险”,具体要求:1. 表面干燥无水分:清洁后(如擦拭、吹扫)需自然晾干或烘干,焊缝表面无水印、无潮湿痕迹(潮湿会导致喷漆后起泡,或碳钢生锈); 2. 无清洁工具损伤:清理焊渣、氧化皮时,不得用蛮力敲击导致焊缝变形(如焊缝凹陷、母材划痕),砂纸打磨后焊缝表面需平整(无明显划痕深度>0.1mm); 3. 无清洁残留剂:若使用清洁剂(如除油剂、酸洗钝化液),需用清水彻底冲洗干净,避免残留的化学剂腐蚀焊缝(如酸洗钝化液残留会导致不锈钢焊缝出现白斑)。 三、材质差异化清洁要求:碳钢与不锈钢适配不同标准不同材质料斗的焊缝清洁度要求需“适配后续防锈工艺”,避免通用标准导致防护失效: 料斗材质 额外清洁要求 目的 碳钢料斗 1. 氧化皮需彻底打磨至露出金属本色;2. 清洁后24小时内需喷涂底漆(避免生锈) 确保底漆能紧密附着,防止焊缝从内部腐蚀 不锈钢料斗(食品级) 1. 需用食品级清洁剂除油;2. 酸洗钝化后需用纯化水冲洗,避免化学剂残留;3. 清洁后需用无菌布擦干,避免二次污染 符合食品接触卫生标准,防止清洁剂或杂质污染物料 不锈钢料斗(工业级) 1. 氧化黑斑需酸洗钝化处理,表面均匀银白色;2. 无酸洗残留液(可用pH试纸检测,pH值68为合格) 不锈钢焊缝的耐腐蚀性,避免黑斑处优先生锈 四、清洁度检查方法(现场可落地)1. 目视检查:光线充足下(如自然光或强光手电),观察焊缝及周边,无可见焊渣、油污、锈迹; 2. 触摸检查:戴干净手套(或徒手)抚摸焊缝表面,无硌手感、无粘腻感(油污); 3. 擦拭检查:用干净白布(或酒精布)擦拭焊缝,白布无明显污渍、焊渣痕迹; 4. 针对性检查:对死角(如加强筋缝隙、螺栓孔),用细毛刷或压缩空气吹扫后,再目视确认无残留。 五、清洁度不达标后果 焊渣残留:喷漆后涂层易脱落,焊渣与母材之间形成缝隙,潮湿环境下优先生锈; 油污残留:导致后续喷漆、镀锌时涂层附着力差,出现“起皮、起泡”; 氧化皮残留:碳钢焊缝氧化皮会加速内部腐蚀,寿命缩短50%以上;不锈钢黑斑会影响耐腐蚀性,且食品级场景会污染物料。要不要我帮你整理一份料斗焊缝清洁度检查记录表?表格会包含“检查部位、清洁要求、检查方法、合格判定、整改情况”等栏目,比如“焊缝拐角→无焊渣残留+无锈迹→目视+毛刷清扫→无残留为合格”,方便现场记录清洁度检查结果,确保每个焊缝都符合标准。


衡泰重工机械制造(抚州市分公司)主营: 斗式机设计、销售、施工团队一体化服务。公司的诚信、实力获得 斗式机业界用户的认可。期待各界朋友莅临参观、指导和业务洽谈我们将以新的机制、新的起点, 斗式机的研究和开发,努力提高公司的素质,增强市场竞争能力。公司一贯在平等互利的基础上同客户建立长期友好的贸易关系, 诚挚期待您的来电、增进友谊,洽谈业务。


在江西省抚州市本地采买TH250圆环链机施工团队到衡泰重工机械制造(抚州市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:刘女士-【13731735184】。