 ag53.com



产品详细介绍
以下是:山东省青岛市耐热合金管母线6Z63-Φ170/156-耐热合金管母线6Z63-Φ170/156放心之选的产品参数
导读 【鑫创荣业商贸】为您提供城阳黄铜带、莱西黄铜棒、平度压花铝板、崂山紫铜棒、滨州黄铜带、聊城压花铝板、济宁 紫铜排、烟台黄铜带、临沂黄铜板等多元产品与服务。耐热合金管母线6Z63-Φ170/156-耐热合金管母线6Z63-Φ170/156放心之选,鑫创荣业商贸(青岛市分公司)为您提供耐热合金管母线6Z63-Φ170/156-耐热合金管母线6Z63-Φ170/156放心之选,联系人:宋经理,电话:【15822889027】。 山东省,青岛市 青岛市是历史文化名城、中国道教发祥地。胶州湾自唐宋以来就成为北方重要港口,清光绪十七年(1891年),驻兵建制胶澳,1897年,德国租借建设港口和铁路,遂因“一港一路”而兴,民国十九年(1930年)改称青岛市,因有海中小岛“小青岛”、古渔村“青岛村”而得名。青岛是2008北京奥运会和第13届残奥会帆船比赛举办城市,也是中国帆船之都,世界啤酒之城、联合国“电影之都”、首批沿海开放城市、全国文明城市、中国品牌之都。
无论您是初次接触还是已经熟悉,我们的耐热合金管母线6Z63-Φ170/156-耐热合金管母线6Z63-Φ170/156放心之选产品视频将为您带来全新的视觉体验,让您对产品有更深入的了解。
以下是:山东青岛耐热合金管母线6Z63-Φ170/156-耐热合金管母线6Z63-Φ170/156放心之选的图文介绍

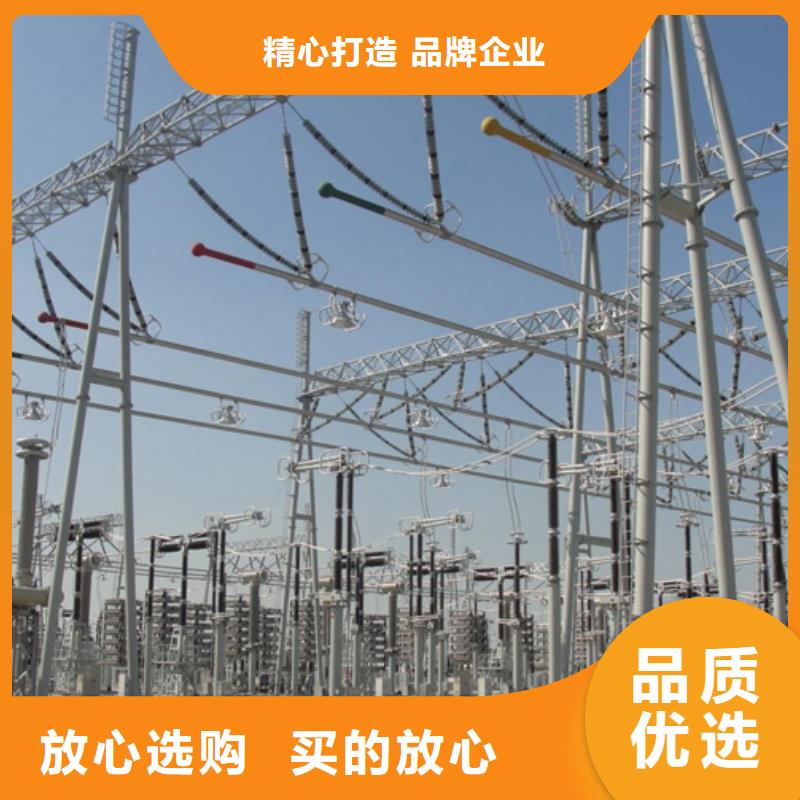
管型母线 系列产品:6063G(6063)铝镁合金管母线,LF21(3A21)铝锰合金管母线,LDRE(6R05)铝镁硅合金管母线,6Z63(6063-Zr)耐热铝合金管母线 ,6063铝镁合金管管形母线、山东青岛同城6063G铝镁合金管形母线、山东青岛同城LF-21铝锰合金管形母线、山东青岛同城3A12铝锰合金管形母线、山东青岛同城LDRE铝镁硅合金管形母线、山东青岛同城6R05铝镁硅合金管形母线、山东青岛同城阳极氧化可显著改善铝管的各方面的性能:铝管是有色金属管的一种,指用纯铝或铝合金经挤压加工成沿其纵向全长中空的金属管状材料。铝管可有一个或多个封闭的通孔,壁厚、山东青岛同城横截面均匀一致,以直线形或成卷状交货。广泛用于汽车、山东青岛同城轮船、山东青岛同城航天、山东青岛同城航空、山东青岛同城电器、山东青岛同城农业、山东青岛同城机电、山东青岛同城家居等行业。铝管为一种高强度硬铝,可进行热处理强化,在退火、山东青岛同城刚淬火和热状态下可塑性中等,点焊焊接性良好,用气焊和氩弧焊时铝管有形成晶间裂纹的倾向;铝管在淬火和冷作硬化后可切削性能尚好,在退火状态时不良。抗蚀性不高,常采用铝合金阳极氧化处理以提高抗腐蚀能力。
铝合金阳极氧化是指在铝及铝合金表面镀一层致密氧化铝为了防止进一步氧化,铝合金阳极氧化可显著改善铝管的耐蚀性能,提高其表面硬度和耐磨性,经过适当的着色处理后具有良好的装饰性能。

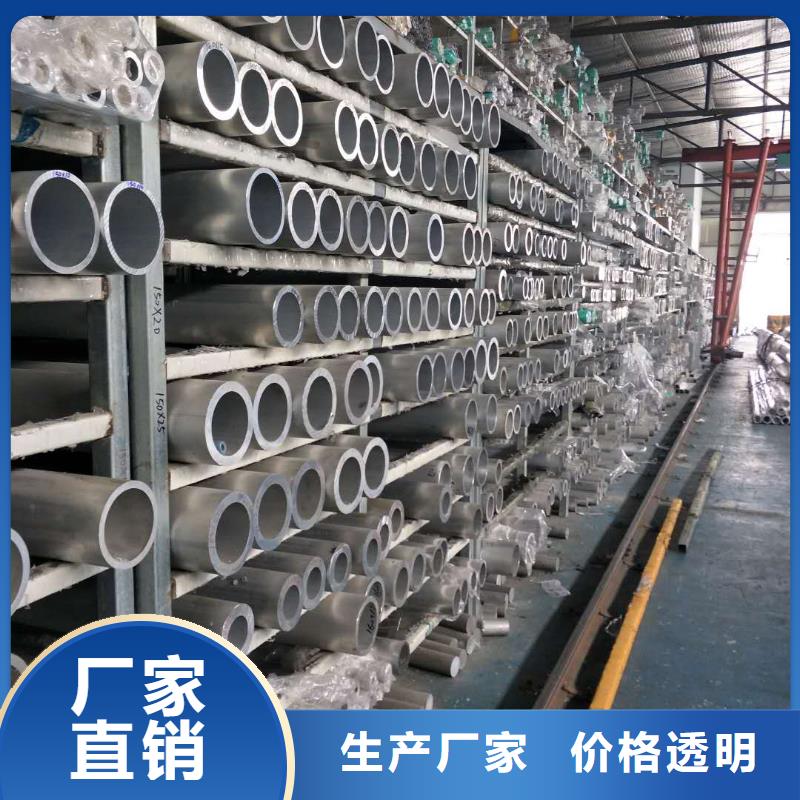

铝镁合金管型母线管母线氧化前,零件和制件的表面状况和业已进行过之机械加工的食量对磨光时工序次数和时间的影响很大。磨光和抛光如果进行装饰性氧化,要想得到深黑色的美丽光泽表面,氧化前金属的表面应加以磨光和抛光。为使被加工制件尽可能得到此较光滑和平的表面,磨光要进行好儿个工作过程,起初用此较粗的磨料, 用栩的磨料。细磨是在装有富于弹性的毛毡,毛毡或布翰的双臂磨光确光机上进行。磨料可采用金刚砂粉或剐玉粉。把金刚砂粉或剐玉粉粘在翰子的周边上就使翰子有了磨料层。此时,木工缪、山东青岛本地路素膝及硅酸熊缪可用来作为粘拮剂。磨光时,磨料粒度要这样来选择即所选之粒度能在下一道工序把上一道工序留下的缺陷瘫,所以先用粒度比较粗的磨粉加工,然后用中等的,再用绷的。通常磨光匆制件时,磨轮的圆周速度为30.35公尺/秒;绷磨铸铁制件时,则为20-25公尺/秒。在很多情况下,零件经过基本的磨光工序后,还进行补充工序,即所谓“油磨”或无光抛磨。通常油磨是靠磨膏用圆的草刷或毛刷来进行,磨膏是把绷磨料均匀地A件在工业用油脂和硬脂很合物中而制成的。除此以外,油磨可以减少零件和磨轮发热,烧焦的危险,从而延畏了磨轮的耐久性。所以,要获得高的精胭度,建议直接在抛光前进行油磨。混在油脂内之金刚砂粒的切创性质会大大减小,因为油脂中的有机酸有助于零件上的氧化物薄膜。油磨后,零件表面就变得更为平滑、山东青岛本地光滑。然后可用涂有专门抛光膏的布轮把该表面好好地抛光。


鑫创荣业商贸(青岛市分公司)企业文化:以诚待人、以质服人。 紫铜管企业鑫创荣业商贸(青岛市分公司)


脱脂时间的延长与脱脂温度的升高对6063G铝镁合金管 管母线具有相类似的影响规律,即脱脂时间越长,合金表面出现斑点、山东青岛附近斑块腐蚀的可能性越大,斑点、山东青岛附近斑块腐蚀的影响程度也越来越深。一般脱脂时间应为3min(对200g/L的H2SO4而言),脱脂时间过短或过长都会使型材表面出现不均匀现象,为后续的阳极氧化处理留下隐患。关于脱脂时间的影响作用可从以下两方面介释:(1)脱脂液中的Cl-有扩大斑点和斑块腐蚀的趋势,而且其浓度越高,影响越甚,这种情况下,如果脱脂时间超过正常值,负面作用就更为严重;(2)随着脱脂时间的延长,合金中的微量元素会部分溶解,致使型材表面出现凹凸不平的腐蚀缺陷。2碱洗碱洗是预处理工艺中关键的步骤,碱洗剂以及添加剂,反应温度、山东青岛附近时间等不同程度地影响着铝型材的表面质量。当碱洗剂和添加剂选定之后,影响碱洗效果的因素是碱洗温度和碱洗时间。2.1温度的影响碱洗时的反应活化能约46kJ/mol,这个数值一般不随蚀洗条件的变化而改变,但反应速度却会因温度升高而加快(温度每升高10℃,速度就增加一倍)。文献研究表明:碱洗时反应温度过高会使铝型材表面产生“干涸斑点”缺陷。当碱洗温度较高时(高于70℃),碱液反应速度非常快,型材从碱洗槽移出时,会有大量的碱液附集在其表面,由于此时型材表面仍然保持较高温度,所以蚀洗速度仍然很高,残留有碱液的区域迅速干涸后出现Al2O3斑点,而且这些斑点在后续处理中很难。另外,由于碱洗温度高,反应速度快,溶解下来的Zn2+、山东青岛附近Fe3+亦能在较短时间内以溶解2再沉积方式进一步加剧局部腐蚀。一般碱洗温度保持在50℃左右较为合适,既能保证碱洗质量,又能防止腐蚀斑点块的发生。2.2时间的影响碱洗时间的长短对处理效果有着至关重要的作用,对于在50℃,用NaOH(50g/L)作为碱洗剂的条件下,时间一般取2min为宜。碱洗时间太短,达不到除氧化膜及活化表面的效果;时间过长,不仅增加铝的损耗量,而且有可能将潜在的缺陷扩大,造成产品报废。3水洗水洗的质量对合金的阳极氧化效果有很大影响,由酸槽、山东青岛附近碱槽带入的大量杂质离子以及较低或较高的pH值都会产生点蚀,特别是对点蚀敏感的氯离子,因其自催化作用很容易在不完整的钝化膜上产生腐蚀斑点。所以,应注意预处理过程中的水洗质量,在保证充分水洗的情况下,还要适当控制水洗液中的氯离子含量。3.1时间的影响随着水洗时间的延长,铝型材表面斑块腐蚀大大加剧,腐蚀面积也有所增大。显微镜下观察水洗试样,发现斑点腐蚀随水洗时间的变化没有明显的规律性,但斑块腐蚀受水洗时间的影响显著,即水洗时间超过正常值越多,斑块腐蚀的面积越大,颜色也更深。关于水洗时间的确定随处理工序的不同而略有差别,一般脱脂与中和工序后的水洗时间比碱洗后的稍长,但均以不超过2min为宜,以免型材表面出现斑块缺陷。另外,若水洗方式改为冲洗,便能有效地防止表面斑块腐蚀。3.2氯离子的影响研究发现,水洗液中的Cl-有诱发斑块腐蚀的作用。当水洗液中无Cl-存在时,型材表面几乎没有出现斑块腐蚀,只有零星的少量斑点腐蚀;当水洗液中加入0.1g/L的Cl-后,型材表面出现了明显的斑块腐蚀区域,但面积不大,腐蚀程度较浅;当Cl-达到0.3g/L时,型材表面出现了大量的斑块腐蚀,且呈片状连续分布。4中和碱洗过程溶解铝,但合金中许多第二相组分不能溶解,这些物质碱洗后残留于金属表面。另外,一些合金元素如Zn、山东青岛附近Si等虽溶于碱,但蚀洗时会重新积存于合金表面,所以在阳极氧化前必须进行中和,以表面残留的杂质。要想获得良好的中和效果,下面两点很重要:一是适当控制中和温度,避免因温度过高或过低出现表面缺陷;二是严格控制中和液中的Fe3+浓度,减少因Fe3+的氧化性引起的斑点腐蚀。4.1温度的影响温度是中和过程的重要因素,它直接影响中和反应的速度。温度过低,反应不彻底,金属表面的残留杂质很难干净,尤其在冬季作业,更应注意温差的影响;温度过高,铝的溶解速度较快,为斑点腐蚀的扩展准备了条件。一般反应温度控制在20℃较为理想,对于新配制的酸液(特别是H2SO4),应冷却到需要温度再进行中和反应。4.2 Fe3+的影响实验结果表明,硫酸中和液中Fe3+的存在,它在一定程度上加速了斑点腐蚀,同时还能诱发、山东青岛附近加剧斑块腐蚀的发展。当H2SO4中Fe3+很少时,金属表面的斑点、山东青岛附近斑块腐蚀很少,反应较均匀;当H2SO4中Fe3+的浓度达到0.1g/L时,金属表面开始出现斑点腐蚀,并且有散乱的斑块腐蚀分布;当Fe3+的浓度提高到0.3g/L时,斑点腐蚀的数目和斑块腐蚀的面积均明显增加,型材表面质量很差。研究发现,当Fe3+浓度很高时,H2SO4中和液的氧化性就很强(因Fe3+的氧化性很强),致使中和过程中铝的溶解速度加剧,铝型材的表面质量较差。5结束语预处理工艺虽然是阳极氧化处理前的辅助工序,但对铝型材的表面质量有着不可低估的作用。各厂家应从自身的情况出发,制定出切实可行的预处理工艺参数,以提高铝型材的表面处理质量。
[转载需保留出处 –


铝镁合金管型 管母线外壳采用铝镁合金管型 管母线合金材料冲压,具有良好的延展性、山东青岛同城密度低、山东青岛同城导电、山东青岛同城传热性、山东青岛同城抗腐蚀、山东青岛同城外形美观等特点,被广泛应用于仪器、山东青岛同城仪表、山东青岛同城电子、山东青岛同城通信、山东青岛同城自动化、山东青岛同城传感器、山东青岛同城智能卡、山东青岛同城工业控制、山东青岛同城机械等行业。那么铝镁合金管型 管母线外壳怎么区分压铸铝镁合金管型 管母线和挤压铝镁合金管型 管母线呢?下面忠艺隆小编就针对这个问题来为大家介绍下。挤压的原理是对挤压筒中的铝镁合金管型 管母线棒施加压力,使接近熔点的铝镁合金管型 管母线棒通过模具的模孔挤出模孔的形状。所以挤压铝镁合金管型 管母线型材相当于一个二维平面的延伸,理论上来说这个平面可以无限延伸。但是由于设备的长度限制,长料的后期操作困难,一般挤压铝镁合金管型 管母线型材不超过6米长。然后根据实际使用尺寸进行切割。而压铸的原理是将铝镁合金管型 管母线合金完全熔化然后注入到三维的铝镁合金管型 管母线外壳模具中,并保持一定的压力,冷却后打开模具,一个压铸铝镁合金管型 管母线合金外壳就完成了。压铸铝镁合金管型 管母线外壳的外观种类更丰富。从以上可以看出来挤压铝镁合金管型 管母线外壳只能在二维的截面改变形状,而压铸铝镁合金管型 管母线外壳可以在三维的任意部位改变形状。压铸铝镁合金管型 管母线可以做成一个中空的球,而挤压铝镁合金管型 管母线只能做成中空的圆管,它的两头是通的。所以挤压铝镁合金管型 管母线外壳两头会采用封盖或者铝镁合金管型 管母线板封起来。而压铸铝镁合金管型 管母线外壳可以做成一个盒子的形状,上面用盖板盖住。但是我们挤压铝镁合金管型 管母线型材外壳还是比压铸铝镁合金管型 管母线外壳要常见,这是为什么呢?因为压铸铝镁合金管型 管母线模具费昂贵,并且生产效率不及挤压铝镁合金管型 管母线型材,加工费也比较高。在一些需要防水密闭的情况下会需要用到压铸铝镁合金管型 管母线外壳。
[转载需保留出处 –


总结在山东省青岛市采购耐热合金管母线6Z63-Φ170/156-耐热合金管母线6Z63-Φ170/156放心之选请认准鑫创荣业商贸(青岛市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:宋经理-【15822889027】)。