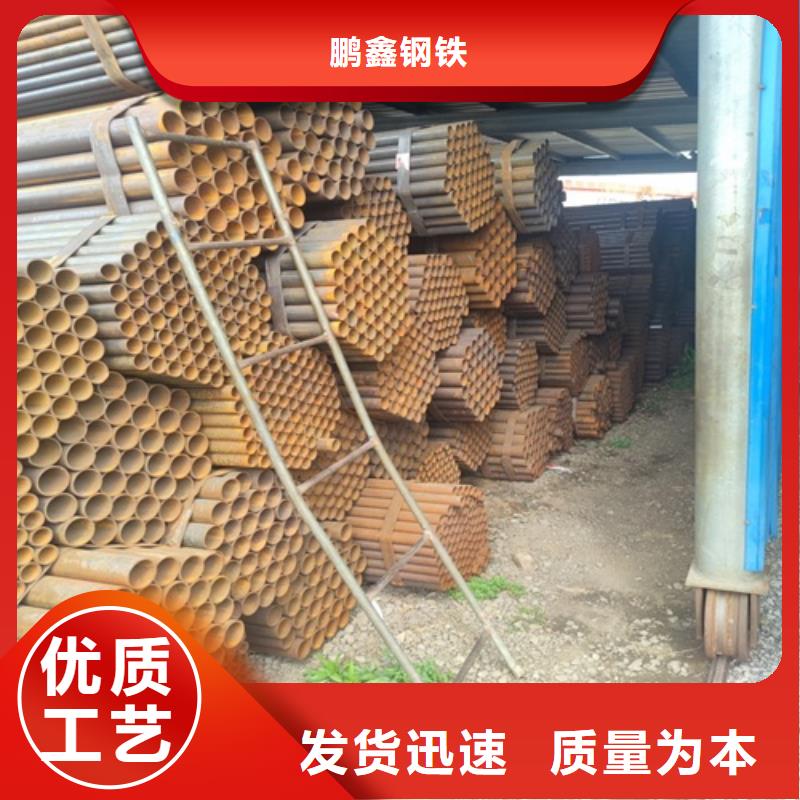
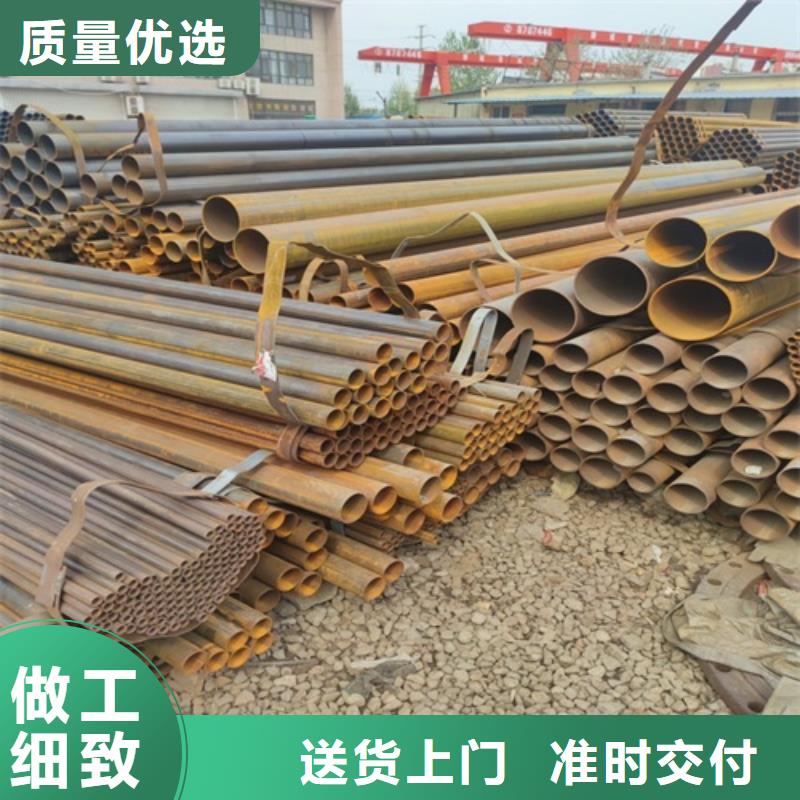
以下是:吉林省大口径焊管售后完善的产品参数
| 产品参数 |
|---|
| 产品价格 | 电议 |
|---|
| 发货期限 | 电议 |
|---|
| 供货总量 | 100000吨 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0 |
|---|
| 质量等级 | 优 |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | Q345 Q235等 |
|---|
| 产品品牌 | 鹏鑫 |
|---|
| 产品规格 | 齐全 |
|---|
| 发货城市 | 山东聊城 |
|---|
| 产品产地 | 山东聊城 |
|---|
| 加工定制 | 是 |
|---|
| 产品型号 | 齐全 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品颜色 | 原色 |
|---|
| 适用领域 | 机械等 |
|---|
| 是否进口 | 否 |
|---|
| 范围 | 大口径焊管售后完善供应范围覆盖吉林省 长春市、吉林市、四平市、辽源市、通化市、延边市、白城市、白山市、松原市等区域。 |
|---|
以下是:吉林省大口径焊管售后完善的图文视频
【鹏鑫】业务覆盖多元场景,提供以下产品和服务:
四平厚壁无缝钢管、
松原管线管厂家、
白城45#小口径无缝钢管、
延边精轧光亮无缝钢管等。
大口径焊管售后完善_
鹏鑫钢铁(吉林省分公司),固定电话:
【052788266888】,移动电话:
【052788266888】,联系人:
李经理,吉林省山东聊城经济开发区武夷山路。 吉林省 吉林省,简称“吉”,是中华人民共和国省级行政区,省会长春市;位于中国东北地区中部,与辽宁省、内蒙古自治区、黑龙江省相连,并与俄罗斯、朝鲜接壤,地处东北亚地理中心位置;地势由东南向西北倾斜,呈现出东南高、西北低的特征,属于温带大陆性季风气候;截至2022年底,全省辖8个地级市、1个自治州,面积18.74万平方千米。2022年末,吉林省总人口为2347.69万人,其中城镇常住人口1496.18万人,城镇化率为63.73%。
为了给您提供更的大口径焊管售后完善产品信息,我们上传了的产品视频。看视频,选购不迷路。
以下是:吉林大口径焊管售后完善的图文介绍
鹏鑫钢铁(吉林省分公司)是一家主要生产 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管的大型企业。多年来凭借雄厚的技术实力,优质成熟的产品,完善的服务体系,取得了迅猛的发展,鹏鑫钢铁(吉林省分公司)将充分发挥自身优势,秉承“科技领先,服务市场,诚信待人,追求”的宗旨和“产 品就是人品”的企业理念,不断进行技术创新、设备创新、服务创新、和管理方式创新来继续研发出更多满足未来发展需要的产品,推动我们 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管事业的发展。


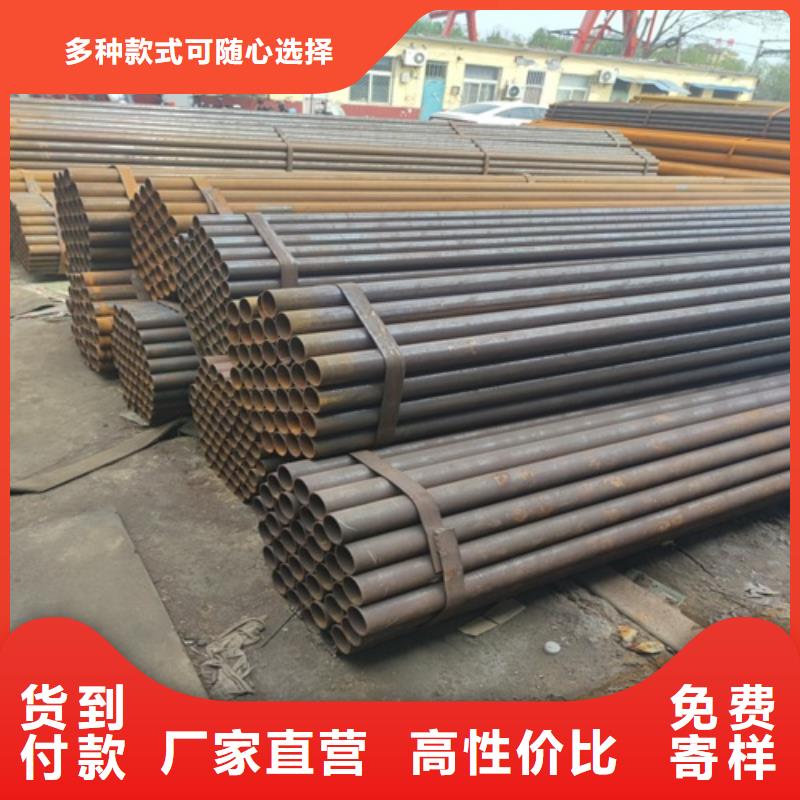
Q345E焊管国标标准 Q345E焊管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。Q345E焊管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。 较小口径的焊管采用直缝焊,大口径焊管则多采用螺旋焊;按钢管端部形状分为圆形焊管和异型(方、矩型等)焊管;按材质和用途不同分为矿用流体输送焊接钢管、低压流体输送用镀锌焊接钢管、带式输送机托辊电焊钢管等。根据现行国标中的规格尺寸表,按外径*壁厚由小到大排序。 生产流程 Q345E焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~,而且生产速度较低。 直径大或较厚的焊管,一般用钢坯料直接做成,而小焊管薄壁焊管只需要通过钢带直接焊接就可以了。然后经过简单抛光,拉丝就可以了。 补充:Q345E焊管是用带钢焊接的,所以在原来它的地位没无缝管高。 Q345E焊管工艺流程 原材料开卷—平整—端部剪切及焊接—活套—成形—焊接—内外焊珠去除—预校正—感应热处理—定径及校直—涡流检测—切断—水压检查—酸洗—终检查(严格把关)—包装—出货。


吉林低合金焊管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。低合金焊管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。
较小口径的低合金焊管采用直缝焊,大口径焊管则多采用螺旋焊;按钢管端部形状分为圆形焊管和异型(方、矩型等)焊管;按材质和用途不同分为矿用流体输送低合金焊管、低压流体输送用镀锌低合金焊管、带式输送机托辊电焊钢管等。根据现行国标中的规格尺寸表,按外径*壁厚由小到大排序。
吉林低合金焊管采用的坯料是钢板或带钢,因其焊接工艺不同而分为炉焊管、电焊(电阻焊)管和自动电弧焊管。因其焊接形式的不同分为低合金焊管和螺旋焊管两种。因其端部形状又分为圆形焊管和异型(方、扁等)焊管。
低合金焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比低合金焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~100%,而且生产速度较低。
直径大或较厚的焊管,一般用钢坯料直接做成,而小焊管薄壁焊管只需要通过钢带直接焊接就可以了。然后经过简单抛光,拉丝就可以了。

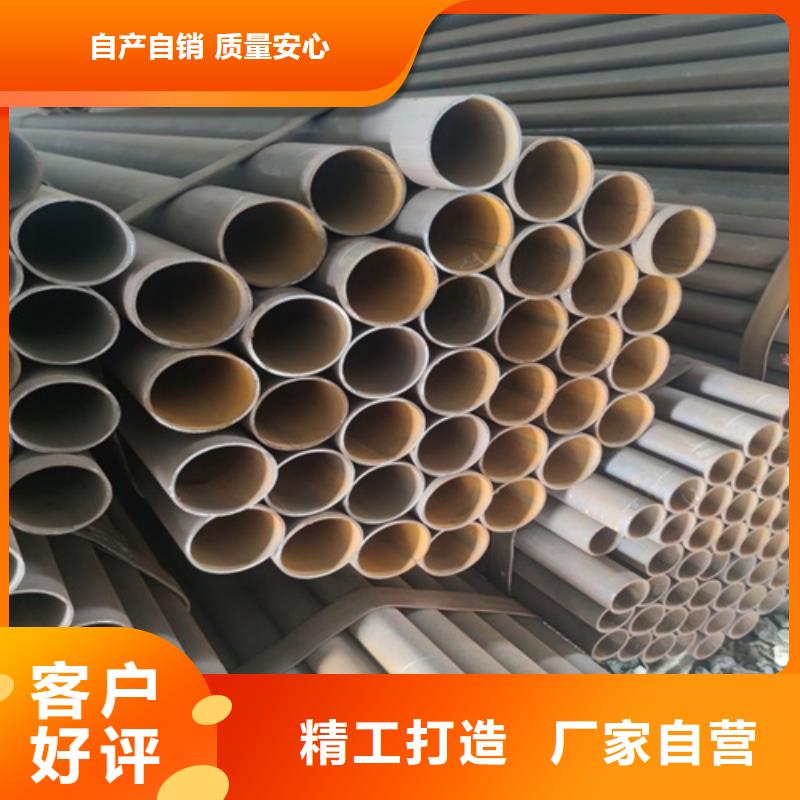
吉林焊管的焊接办法和技巧 吉林焊管是指用钢带或钢板曲折变形为圆形、方形等形状后再焊接成的、表面有接缝的钢管,而且选用的坯料是钢板或带钢,装置衔接时需求焊接,施工复杂。是针对电线管、焊接 钢管管材在作绝缘电线保护管的敷设工程中施工复杂的状况而研发,具有较好的技术经济性能,装置快捷,造价成本低。 吉林本地焊管的焊接办法是多样化的,一种是接连炉焊,其特点是出产效率高,出产成本低,焊管接头冶金结合不彻底,焊缝质量差,归纳机械性能差。另一种是电阻焊,出产效率高,自动化程度高,焊接时不需要焊条和焊药,对母材损害小,焊后的变形和残余应力也较小。但它的出产设备较复杂,设备出资高,对焊接接头的表面质量要求也比较高。 还有一种是电弧焊,焊接接头达到彻底的冶金结合,接头的机械性能可以彻底达到或接近母材的机械性能。依据焊缝形状的不同,电弧焊管又可分为直缝管和螺旋焊缝管两种;依据焊接时采纳的保护办法不同,电弧焊管又可分为埋弧焊钢管和熔化气体保护焊钢管两种。 吉林焊管焊接的时候,依据管材的直径大小来分,直径小只能一面焊的和技工可以钻进管子里去施行两面焊接的。单面焊接的对焊工技术提出要求,能做到单面焊接两名成形,经过钢球试验,确保截面积经过才能和焊缝成形均契合规划要求。 吉林焊管有一般用处和高温高压用等,后者用的管子往往是特种合金钢,有必要考虑和解决焊缝在焊接过程中发生收缩裂缝问题和热影响区管材机械性能不因焊接作业影响而过大变化。


在吉林省本地采买大口径焊管售后完善到鹏鑫钢铁(吉林省分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:李经理-【052788266888】。