云 发 布-




文字的描绘可能无法完全捕捉16Mn绗磨管库存充足 产品的精髓,观看视频,让产品自己向您诉说它的故事。
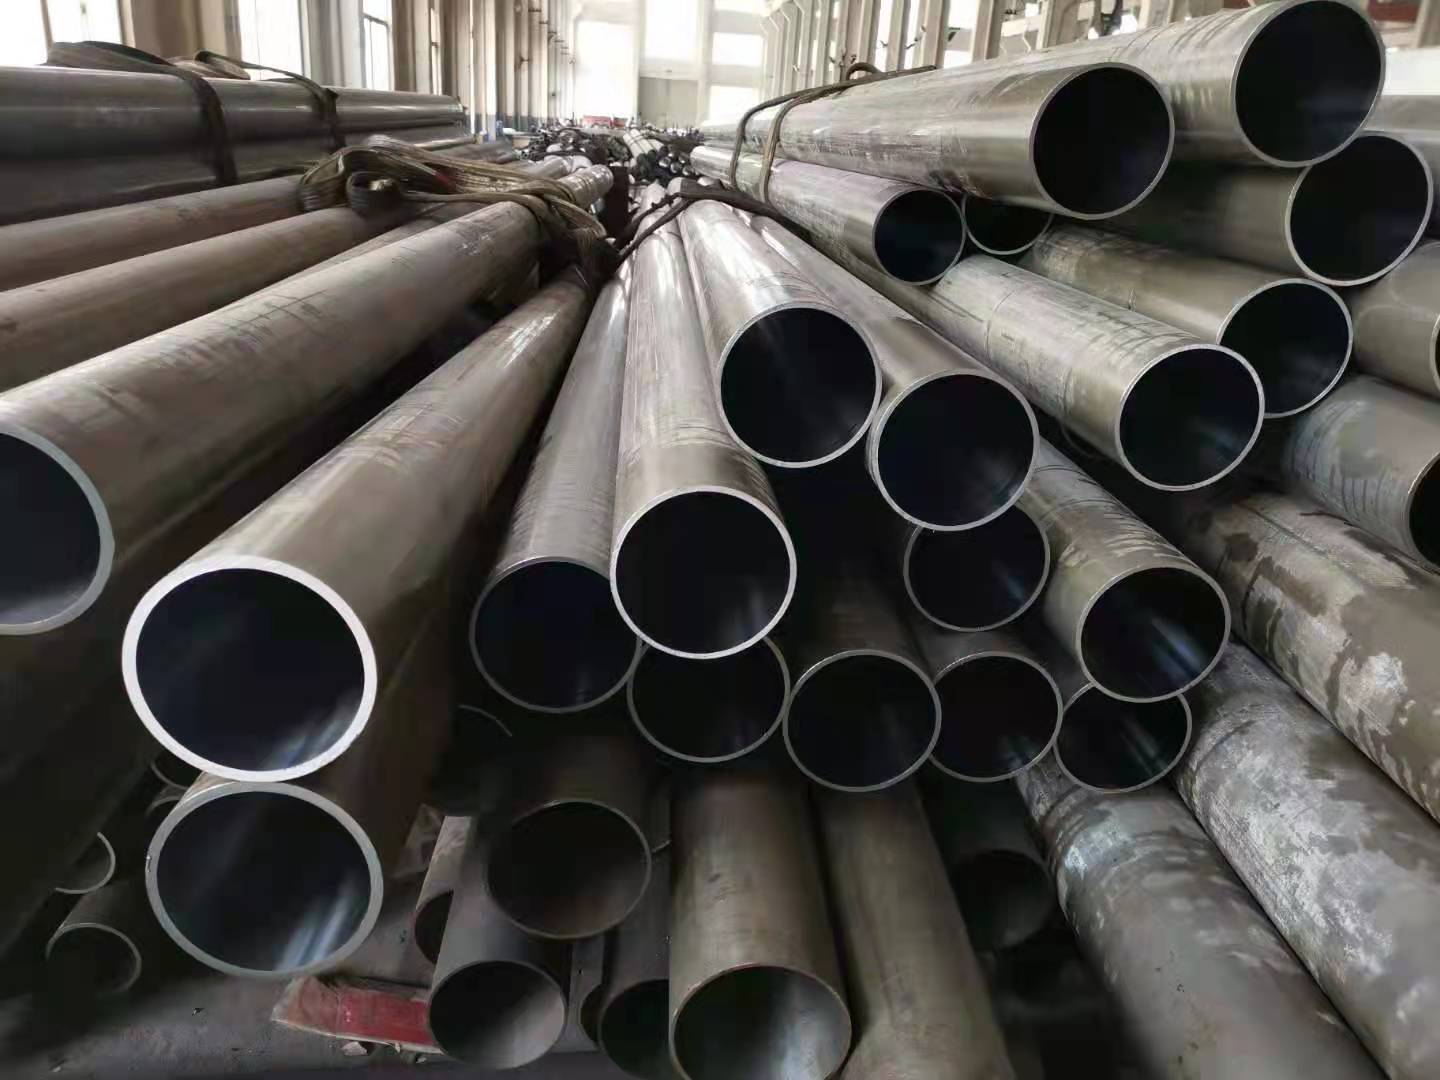
以下是:辽宁本溪16Mn绗磨管库存充足 的图文介绍
三、加工范围广主要加工各种圆柱形孔:珩磨管通孔、轴向和径向有间断的孔,如有 径向孔或槽的孔、键槽孔、花键孔、盲孔、多台阶孔等。另外,用专用珩磨头,还可加工圆锥孔、椭圆孔等,但由于珩磨头结构复杂,一般不用。用外圆珩磨工具可以珩磨圆柱体,但其去除的余量远远小于内圆珩磨的余量。珩磨可以加工任何材料,金刚石和立方氮化硼磨料的应用,进一步拓展了珩磨的运用领域,同 时也大大提高了珩磨加工的效率。四、切削余量少为达到图纸所要求的精度,采用珩磨加工是所有加工方法中去除余量少的一种加工方法。在珩磨加工中,珩磨工具是以工件作为导向来切除工件多余的余量而达到工件所需的精度。珩磨时,珩磨工具先珩工件中需去余量大的地方,然后逐渐珩至需去除余量少的地方。五、纠孔能力强


珩磨管加工特点一、加工精度高一些中小型的通孔,其圆柱度可达0.001mm 以内。一些壁厚不均匀的零件,如连杆,其圆度能达到0.002mm。对于大孔,圆度也可达0.005mm,如果没有环槽或径向孔等,直线度达到0.01mm/1m以内也是有可能的。珩磨比磨削加工精度高,因为磨削时支撑砂轮的轴承位于被珩孔之外,会产生偏差,小孔加工,磨削精度差。珩磨一般只能提高被加工件的形状精度,要想提高零件的位置精度,需要采取一些必要的措施。如用面板改善零件端面与轴线的垂直度。二、表面质量好表面为交叉网纹,有利于润滑油的存储及油膜的保持。有较高的表面支承率(孔与轴的实际接触面积与两者之间配合面积之比),因而能承受较大载荷,耐磨损,从而提高了产品的使用寿命。珩磨速度低(是磨削速度的几十分之一),且油石与孔是面接触,因此每一个磨粒的平均磨削压力小,这样珩磨时,工件的发热量很小,工件表面几乎无热损伤和变质层,变形小。珩磨加工面几乎无嵌砂和挤压硬质层。


九冶管业(本溪市分公司)是一家集科研、生产及销售为一体的综合性企业。专业从事各类 27SiMn缸筒研发与生产。公司生产设备先进,技术力量雄厚,检测设备齐全。产品销往全国各地并己远销俄罗斯,泰国,越南,伊朗等十几个和地区。受到用户的一致好评。公司本着“以人为本,质量为先,市场在变,诚信不变”的经营理念,以“诚信、合作、发展、创新”为宗旨,走科学创新的道路,不断推出更优的产品,以适应高速发展的建筑行业的需求。