



厚壁无缝管工艺流程
卫生级镜面管工艺流程:
管坯——检验——剥皮——检验——加热——穿孔——酸洗——修磨——润滑风干——焊头——冷拔——固溶处理——酸洗——酸洗钝化——检验——冷轧——去油——切头——风干——内抛光——外抛光——检验——标识——成品包装
厚壁工业管工艺流程:
管坯——检验——剥皮——检验——加热——穿孔——酸洗——修蘑——润滑风干——焊头——冷拔——固溶处理——酸洗——酸洗钝化——检验
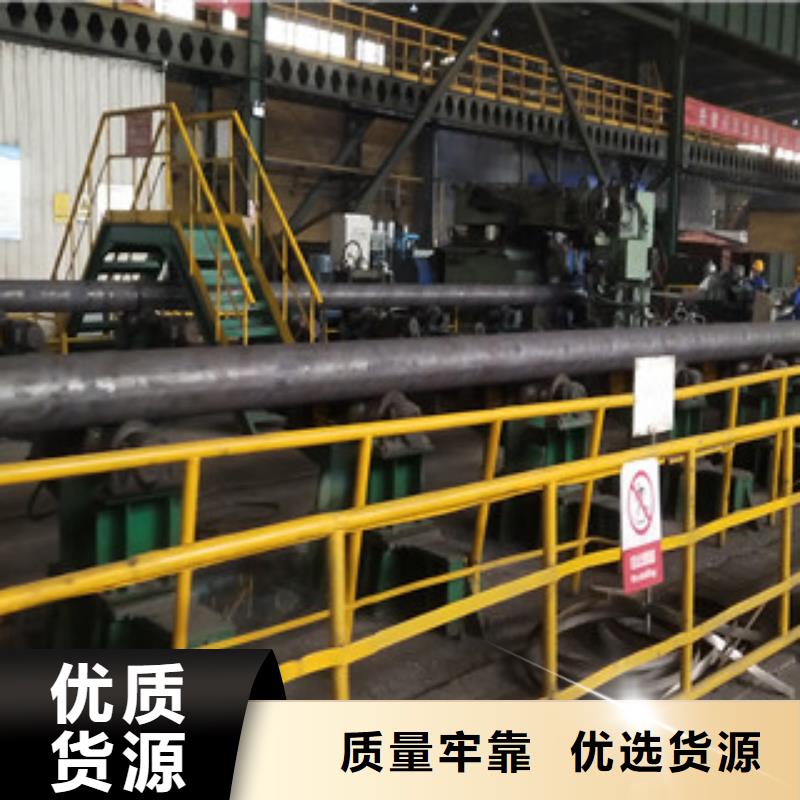
一般的厚壁无缝钢管生产的工艺都分为两种,冷拨与热扎,冷拨的生产流程一般都要比热扎的复杂,而且冷扎无缝光管的厚壁要比热轧无缝钢管的要小,所有厚壁无缝钢管看起来更加明亮一些,表面上也没有那么粗糙,口径也没有毛刺。


①人工肉眼检查:照明条件、标准、经验、标识、钢管转动。
②无损探伤检查:
a. 超声波探伤UT:
对于各种材质均匀的材料表面及内部裂纹缺陷比较敏感。
标准:GB/T 5777-1996 级别:C5级
b. 涡流探伤ET:(电磁感应)
主要对点状(孔洞形)缺陷敏感。 标准:GB/T 7735-2004
级别:B级
c. 磁粉MT和漏磁探伤:
磁力探伤,适用于铁磁性材料的表面和近表面缺陷的检测。
标准:GB/T 12606-1999 级别: C4级
d. 电磁超声波探伤:
不需要耦合介质,可以应用于高温高速,粗燥的钢管表面探伤。
e. 渗透探伤:
荧光、着色、检测钢管表面缺陷。


总经理颜世林携全体员工愿与新老客户朋友本着诚实守信、互惠互利原则,以真诚的心架起彼此合作的桥梁,互相支持,共同发展,为 合金钢管、2205不锈钢管、钢花管、钢管加工件、海洋平台管、深孔钢管行业的美好明天而共同努力。


10#无缝管
10#无缝管简介
优质碳素结构钢10#无缝管中除含有碳(C)元素和为脱氧而含有一定量硅(Si)(一般不超过0.40%)、锰(Mn)(一般不超过0.80%,较高可到1.20%)合金元素外,不含其他合金元素(残余元素除外)。 此类钢必须同时保证化学成分和力学性能。
10#无缝管化学成分
●10#无缝管牌号:10钢10#无缝管化学成份:碳 C :0.07~0.14"硅 Si:0.17~0.37锰 Mn:0.35~0.65硫 S :≤0.04磷 P :≤0.035铬 Cr:≤0.15镍 Ni:≤0.25铜 Cu:≤0.25 ●10#无缝管力学性能:抗拉强度 σb (MPa):≥410(42)屈服强度σs (MPa):≥205(25)伸长率 δ5 (%):≥25断面收缩率 ψ (%):≥5,硬度 :未热处理,≤156HB,试样尺寸:试样25mm ●10#无缝管热处理规范及金相组织:热处理规范:正火,910℃,空冷。金相组织:铁素体+珠光体。●10#无缝管交货状态:以不热处理或热处理(退火、正火或高温回火)状态交货。要求热处理状态交货的应在合同中注明,未注明者按不热处理交货。
其硫(S)、磷(P)杂质元素含量一般控制在0.035%以下。若控制在 0.030%以下者叫高级优质钢,其牌号后面应加“A”,例如20A;若P控制在0.025%以下、S控制在0.020%以下时,称特级优质钢,其牌号后面应加“E”以示区别。对于由原料带入钢中的其他残余合金元素,如铬(Cr)、镍(Ni)、铜(Cu)等的含量一般控制在Cr≤0.25%、Ni≤0.30%、Cu≤0.25%。有的牌号锰(Mn)含量达到1.40%,称为锰钢。