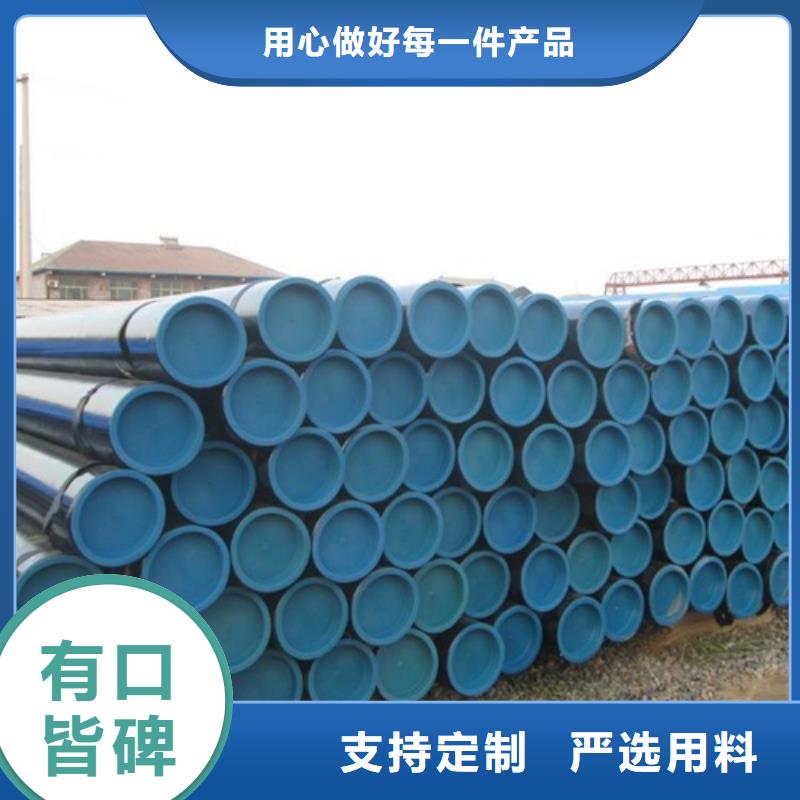
以下是:甘肃省陇南市X65管线管售后无忧的产品参数
以下是:甘肃省陇南市X65管线管售后无忧的图文视频
想要深入了解X65管线管售后无忧产品的独特之处吗?我们的视频将带您踏上一段探寻之旅,从设计理念的诞生到精湛工艺的呈现,让您感受产品的魅力与品质。
以下是:甘肃陇南X65管线管售后无忧的图文介绍

鹏鑫钢铁(陇南市分公司)是一家专业生产 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管的厂家,主要生产 焊管、非标钢管、镜面珩磨无缝钢管、无缝钢管零切、无缝钢管退火、内螺纹无缝钢管等产品。我厂与多家零售商和代理商建立了长期稳定的合作关系。公司品种齐全、价格合理。本公司实力雄厚,重信用、守合同、保证产品质量,以多品种经营特色和薄利多销的原则,赢得了广大客户的信任。
我厂本着:“一样的产品质量,我们比价格;一样的产品价格,我们比服务”。“以品质求生存,以信誉求发展,以开拓创市场,以客户为中心。”谨以公平,公正,互惠,互利的原则真诚期待您的垂询。您的成功,您的满意将是我们的z u i大心愿。 我们以挚诚挚信的心期待您的惠顾,以求真求实之情,欢迎您的来电,请给我们一次机会!欢迎到我司参观,指导!
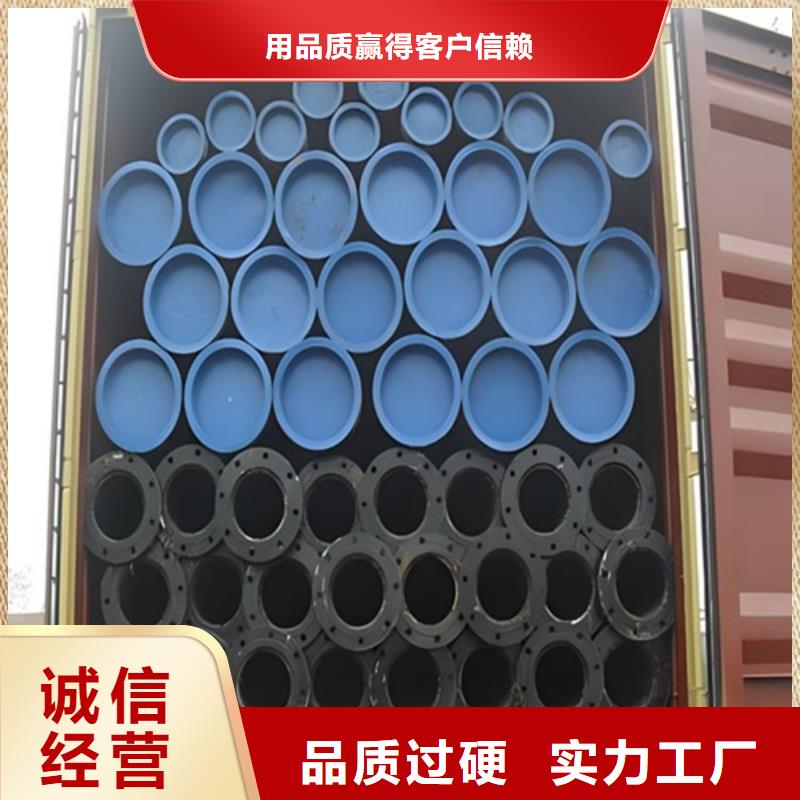

在管线管使用规范(API SPEC 5L-2011)当中明确指出管线管的用途是用来运送石油、天然气、水、油等液态和气态燃料与原料的输送,因为这些物质对密封性要求非常高,所以管线管就是把原料输送到石油和天然气企业的一种运输工具。当然,管线管的出现,大大的减少了在运输过程中对原料的浪费和污染,增加了企业的工作效率提高了产品质量。所以管线管是十分理想的运输工具。 管线管分类 管线管按照连接方式分为两种,一种是无缝焊接,这种焊接方式是 程度上保证了运输途中的气密性,但是灵活性不高,因为一-但焊接完成就很难改变运输方向,所以机动性很差,提前要做好路线规划,另外种就是有缝焊接,这种焊接方式,可以随时使用等离子切割机切割掉,然后改变方向,但是也有缺点就是气密性很容易就受到影响,所以两种分类的焊接方式各有各的优点,大家可以根据自己的需要来判断到底是 铺设呢?还是临时铺设,以后需要更换。


管线管电焊焊接溅出的方法 管线管电焊焊接溅出的危害主要表现在:减少电焊焊接熔敷率,减少电焊焊接生产效率;溅出物易黏附在焊接件和喷头上,危害激光焊接品质,使电焊焊接工作标准下降及施工时间;电焊焊接熔合不稳定,造成焊接外观设计比较不光滑等缺点。要避免溅出的产生,下列五个对策应当对您有些协助: (一)管线管电弧焊中,针对每一种孔径焊条的溅出率和电焊焊接电流量中间都具有着一定的规律性:在小电流量区溅出率较小,进到大电流量区溅出率也较小,而正中间区溅出率大。因此在挑选电焊焊接电流量时,应尽量绕开溅出率高的电流量地区。 (二)焊条外伸长短应尽量减少,可以更合理地降低管线管电焊焊接溅出。 (三)气体保护焊机选用正正负极时因为电孤受阳极氧化色斑工作压力危害,溅出猛增且颗粒物大,因而一般选用直流电反正负极接线方法。 (四)在电焊焊接控制回路中串连大的电感器。选用中等水平电流量标准气体保护焊时,因弦长较短,与此同时熔滴和熔合都是在不断地健身运动,熔滴与熔合非常容易产生短路故障全过程,因此气体保护焊除大滴状抵触衔接外,也有一部分熔滴是短路故障衔接,在电焊焊接控制回路中串连大一些的电感器,使短路容量升高速度比较慢一些,那样可以恰当地降低管线管电焊焊接溅出。 (五)气焊枪竖直电焊焊接管线管时溅出量少,歪斜视角越大,溅出就越大。根据实践经验证明,气焊枪前伸或后倾好不超过20°,大不可以高于25°。

X65管线管售后无忧_鹏鑫钢铁(陇南市分公司),固定电话:【052788266888】,移动电话:【052788266888】,联系人:李经理,甘肃省陇南市山东聊城经济开发区武夷山路。