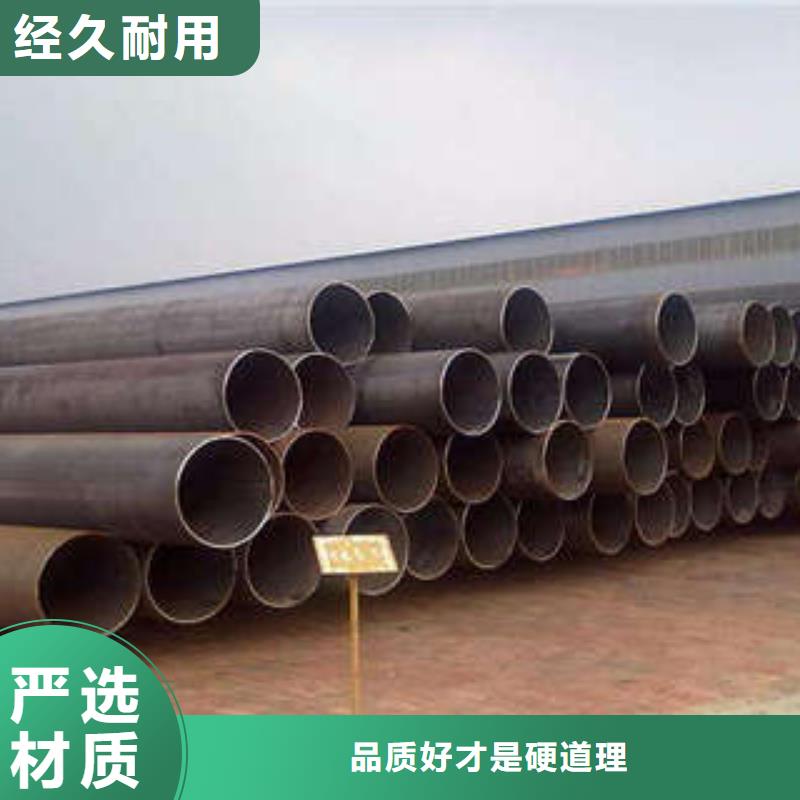
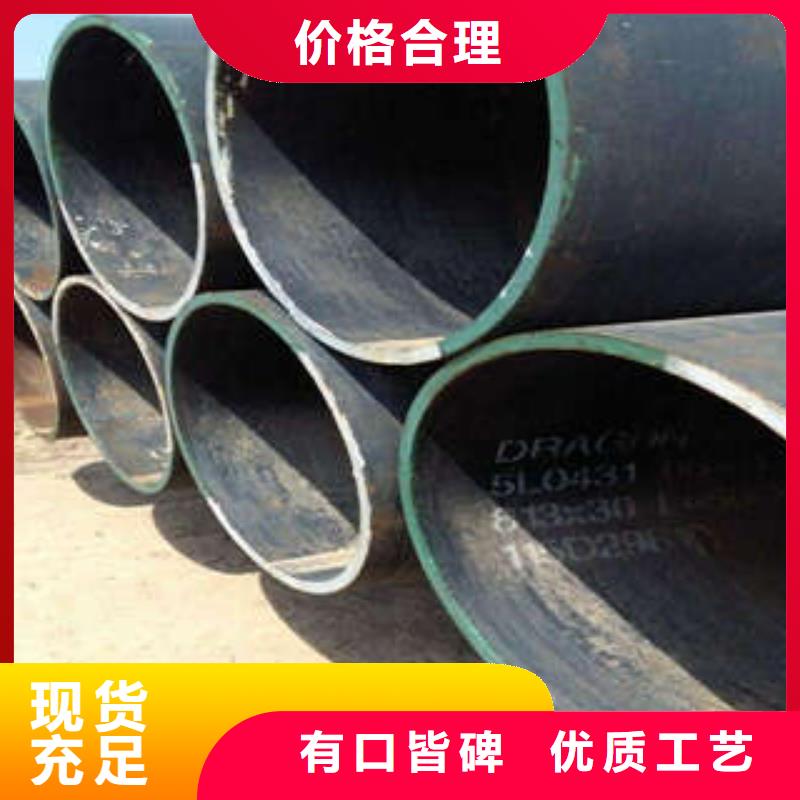
准备好领略Q345焊管服务周到产品的风采了吗?我们为您准备的视频将带您走进产品的世界,让您感受它的独特之处。
以下是:广东云浮Q345焊管服务周到的图文介绍
鸿顺管道科技(云浮市分公司)常年销售 涂塑复合钢管、涂塑钢管厂家、衬塑复合管厂家、钢塑复合管厂家等各种产品,我公司销售的 涂塑复合钢管、涂塑钢管厂家、衬塑复合管厂家、钢塑复合管厂家资源丰富,价格合理产品,材质规格齐全。公司优势:货源充足,价格合理!宁可一诺不许,许则一诺千金!公司依托经济开发区优越的地理位置,建立起的物流配送网络,覆盖全国,货多货少都可送达客户手中。我公司郑重承诺,在同等的质量下,保证以低的价格,完善的服务,高的信誉来答谢各界朋友的支持与厚爱。欢迎垂询光临!公司精神:创新超越平凡,实力成就未来!公司宗旨:以质量求生存,以信誉求发展!公司经营理念:以诚为本,客户至上!


在设备运行之前,应检查并确认压缩气压保持为0.6Mpa,并用手动按钮检查下锯、抱闸气缸能动否。运行前,用手动工具将飞锯小车后退至零位开关,小车则自动找零。焊管头部超过测速辊后,闭合测速辊上压按钮、脉冲编码即能工作。 如果需要使其保持自动运行,那么应当按下小键盘上的启动键,飞锯机即自动反复运行。接下来按停车键,停止工作的程序,将使飞锯小车锯切焊管工作完毕,再返回零位才不动,如果要改换工具,按动小键盘的复位键,即使微机显示屏出现主菜单,并按键选择工具和更改设定参数。 需要注意的是,如果焊管机组需要停止较长的时间,那么应当先关闭步进电源,锯片电机停转,这就节约了能源。同时还要经常检查测速光电编码的工作脉冲质量,防止撞击编码器或使其浸水。根据焊管的不同规格,及时的位置及修磨形状,平头后的钢管端面应光滑平整,达到工艺要求。 焊管产品不仅类型丰富,而且关于其的加工工艺和成型方法也多式多样。大多数情况下,在成型之后,一道工序都是对焊接后管坯再进行一次全长扩径,以焊接管形质量。也就是说,扩径工艺成为了大口径直缝焊管生产中确保成品管质量的一道重要工序。


所以,对钢铁和铁矿石的需求受到密切,因为这不仅对于钢铁行业影响巨大,更在一定程度上决定了矿价。目前看来,钢企人士对于今年行业状况更为悲观。一位高管就称,2012年,行业亏损额约为289.24亿元,同比扩大了7.39倍。 通常的焊管机组的方法:焊管设备的管子伸长量一般在4-5MM左右,否则会造成缺陷,这点尤为重要。管子和管板的清洁度要求高,需要先将管子用碱液清洗,打磨出光泽。这样生产出来的焊管设备才更加的好。焊管设备清洁度要求也高,否则会出现气孔。 影响焊接质量。管子的坡口要求在1MM是的。1.需要经常性的(是定期)给焊管机组添加润滑油进行润滑,选用的型 一定要合格,做好相应的防锈工作是非常重要的。2.在平时的使用过程当中,要做好检查工作,尤其是各个管路是否能够正常的工作,做好相应的记录,一旦发现存在的隐患问题,需要及时的进行处理,防止对焊管机组造成损坏,影响正常的使用。 直缝焊管出产工艺简单,出产速率高,成本低,进展较快。螺旋焊管的强度普通比直缝焊管高,能用较窄的毛坯出产管径较大的焊管,还可以用一样宽度的毛坯出产管径不一样的焊管。不过与相同长度的直缝管相形,焊缝长度增加30~100,并且出产速度较低。

近年来,随着炼钢、轧钢技术以及焊接自动控制技术、无损探伤和在线检测技术的进步,焊管生产技术朝着自动化、高速化、多品种方向发展。精密焊管是在一般焊管基础上进一步深加工的结果,是焊管产品中的精细产品。其生产成本较同类型无缝精密钢管要低得多,可直接或经少量加工后用于某些设备上,降低设备加工成本。 精密焊管又是一个广义的概念,根据使用要求的不同又有许多不同的个性化的质量要求。无锡精密钢管厂供应:焊管,焊接钢管,无缝焊管,直缝焊管,大口径螺旋钢管等我们本着诚信为本的原则,以质量求生存,以信誉得发展的企业经营理念,不断开拓进取,诚信合作发展。 焊管在成型,焊接,冷却等经过一系列的处理之后,还需要进行锯断。在这个环节中,工艺备尺的长短,直接影响成品焊管的质量及销售,所以备尺长度要控制在±5毫米之间。不仅如此,在实际操作中,工作人员还必须要严格按照以下规程进行操作:首先是给控制柜送电,然后闭合控制柜中的各个自动开关,同时闭合操作台电源开关,微机起动。 接下来还应闭合卸荷启动按钮,将司服电源柜的内外控钮转到外接位置,调向钮搬至定向位置。然后按下步进电源启动按钮和锯片电机启动按钮,使其启动工作。此时微机显示屏出现关于焊管锯断的操作菜单提示,工作人员可按其进行手动、模拟、自动及设定等工具。