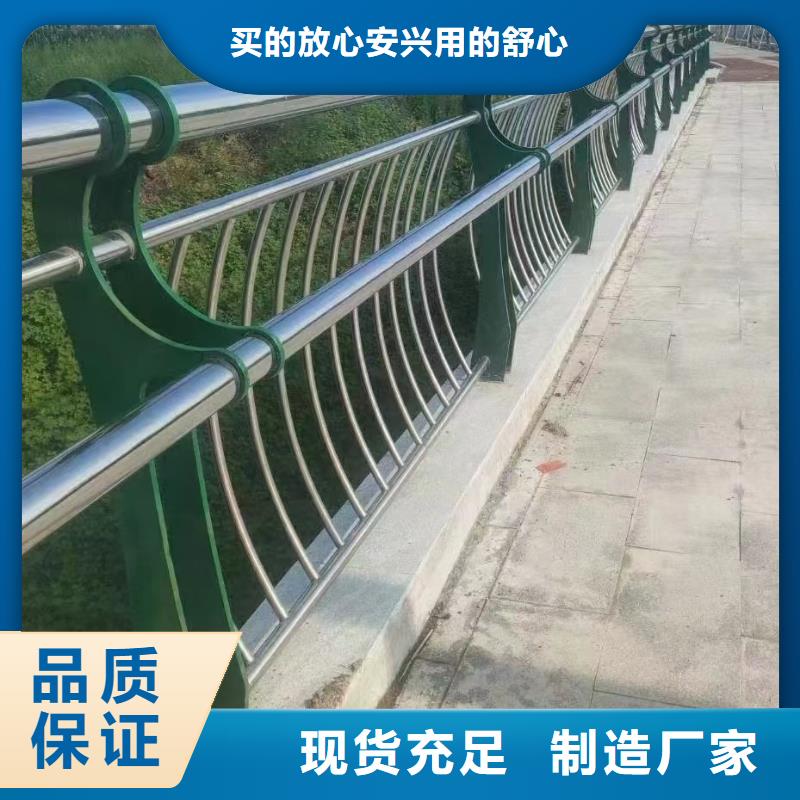
好消息:防撞护栏模板安装厂家优惠促销的详细视频已经上传,我们的视频将带您领略产品的独特设计、卓越品质以及出色性能,让您对它有更深刻的认识和了解。
以下是:湖北襄阳好消息:防撞护栏模板安装厂家优惠促销的图文介绍
交通运输(2011-2015年)发展规划提出,到2015年末,公路客货运量分别达到400亿人次和300亿吨,规模也将进一步扩大,公路总里程将达到450万公里,高速公路总里程将达到8万公里,覆盖90%以上的城镇人口超20万的城市。 今年初以来,各省都有多项高速公路建设项目开工,一些省份还追加了今年对高速公路项目的投资。这表明。高速公路建设仍处于一个高速发展的阶段。按交通运输发展规划要求,到2015年末,公路总里程将达到450万公里,高速公路总里程将达到8万公里,覆盖90%以上的城镇人口超20万的城市。 有业内人士推测,后两年,高速公路护栏用钢预计将增长37%。可以预计,建设将为冷弯型钢护栏产品的发展带来机遇。高速公路护栏用钢存机遇高速公路用钢的主体是高速公路护栏、公路桥梁、涵洞和护坡,一般路基用钢很少。 下面为大家介绍一下公路护栏安装的注意事项:公路护栏在施工时应准确掌握各种设施的资料,是埋设于路基中各种管道的准确位置,在施工过程中不允许对地下设施造成任何破坏。当立柱打入过深时,不得将立柱拔出矫正,需将其基础重新夯时后再打入,或立柱位置。


不锈钢复合管由不锈钢和碳素结构钢两种金属材料采用无损压力同步复合成的新材料,兼具不锈钢抗腐蚀耐磨和卓越美丽的外表,以及碳素钢良好的抗弯强度及抗冲击性。符合 节能及普及的原则。不锈钢复合管由不锈钢和碳素结构钢两种金属材料采用无损压力同步复合成的新材料,兼具不锈钢抗腐蚀耐磨和卓越美丽的外表,以及碳素钢良好的抗弯强度及抗冲击性。 不锈钢复合管于2002年 标准GB/T18704-2002正式颁布,从材料质量选择,检验等方面都有了一整套严格规范的管理,由于外表美观、价格低廉等优点,现已广泛用于桥梁护栏,装饰装潢,车辆附件,输送辊轮,纺机配件等领域。 符合 节能及普及的原则。不锈钢复合管的用处有很多,一般常见的就是小区栏杆,道路护栏,桥梁护栏,景观护栏等,外表美观,结实耐用,强度高。还有就是晾衣架用的。一般机械上用的都是外复不锈钢管,内衬无缝碳素钢管。 不锈钢碳素钢复合管主要包括:外复不锈钢内衬碳素钢复合管,外镀锌,外喷塑,外防腐碳素钢管内衬不锈钢复合管,工业用无缝钢管内衬不锈钢复合钢管,前者主要用于工作压力不大于20MPa,公称通径不大于500mm,后者可采用10#-20#-16Mn-8163无缝钢管作为基管,承压能力更高,本产品执行 标准:(GB/T18704-2002)。 产品规格φ5mm—φ630mm,壁厚0.3mm—25mm,表面光亮度可达320#—600#。不锈钢复合管代表着管材领域“环保、节能”的发展方向。不锈钢复合管广泛用于市政工程施工、路桥护栏、桥梁护栏、景观护栏、管道、燃气、油品,蒸气,石油,石化、家具、晾衣架、拖把车船制造等。


宏达友源金属制品(襄阳市分公司)了解客户的真实需求,用高品质的 桥梁防撞护栏厂家、景观灯光护栏厂家、不锈钢复合管厂家、河道防撞护栏厂家产品和完善的服务成就客户,让客户成功,帮客户赚钱,在帮助客户成功的过程中实现企业价值。


桥梁防撞护栏易错成语是置放在路途上的防护栏的,主要是机器设备在大马路的管理中心,不锈钢道路护栏不只给路途产生了简洁好看、整齐划一的视觉冲击,具备的导视系统性,而且有关道路交通也具有了至关重要的实际效果。一定会有很多人有疑问,像放到车流量管理中心的防护栏采用的是防腐蚀防锈处理的锌钢护栏原材料。 必然是品质很好的,那麼为何这种防护栏仍是会出现不一…桥梁防撞护栏易错成语是置放在路途上的防护栏的,主要是机器设备在大马路的管理中心,不锈钢道路护栏不只给路途产生了简洁好看、整齐划一的视觉冲击,具备的导视系统性,而且有关道路交通也具有了至关重要的实际效果。一定会有很多人有疑问,像放到车流量管理中心的防护栏采用的是防腐蚀防锈处理的锌钢护栏原材料。必然是品质很好的,那麼为何这种防护栏仍是会出现不一样水平的危害呢?因素。桥梁防撞护栏安装在大马路管理中心,時刻承担着不一样的气侯影响,防护栏的表面展现了不一样水平的毁坏与空气氧化锈蚀。当防护栏展现了锈蚀状况,会让防护栏被氧化的速率加快,让防护栏的使用期大幅的减少。1.所有构件下料准确,构件长度允许偏差1MM。2.下料前应检查零件是否平直,否则必须矫直。3.焊条或焊丝应采用合适的材料,并具有出厂合格证。4.焊接时必须准确放置构件的位置。5.焊接时构件间焊点应牢固,焊缝应饱满。焊缝表面的焊接波应均匀,不得有咬边、未焊透、裂纹、夹渣、焊、烧穿、电弧划伤、弧坑、,焊接区域不得有飞溅。6.焊后应将焊渣剔除。7.构件焊接、组装后,手持工具应适当打磨、抛光,使外观光洁。不锈钢护栏的主要施工方法:1.施工前应进行现场放样,准确计算各构件长度。2. 根据各种构件的长度,下料长度准确,下料长度允许偏差为1MM。3.选择合适的焊接工艺、焊条直径、焊接电流、焊接速度等,并通过焊接工艺试验进行验证。4. 脱脂去污处理:焊接前检查坡口及装配间隙是否符合要求,定位焊是否牢固,焊缝周围不得有油污。否则,应使用三氯乙烯、苯、汽油、中性洗涤剂或其他化学品用不锈钢丝细刷刷洗。如有必要,可在焊接前用角磨机打磨金属表面。5. 焊接时应选用较薄的不锈钢焊条(焊丝)和较小的焊接电流。焊接时,构件间焊点应牢固,焊缝饱满,焊缝金属表面焊接波应均匀,不得有裂纹、夹渣、焊、烧穿、弧坑、等缺陷,焊接区域不得有飞溅物。6. 杆件焊接装配后,对无明显凹痕或较大凸出焊道的焊缝可直接进行打磨。对有凹凸浮渣或大焊道的焊缝,用角磨机打磨,打磨后进行打磨。